


Cat:Mașină de frezare cu rulouri CNC
Mașină de creare a rulourilor CNC
Seria XK9350 CNC Rebar Roll Roll Crescent Mașina de frezare a canelurii este produsul modernizat de tip XK500, care este potrivit pentru prelucrare...
Vezi detalii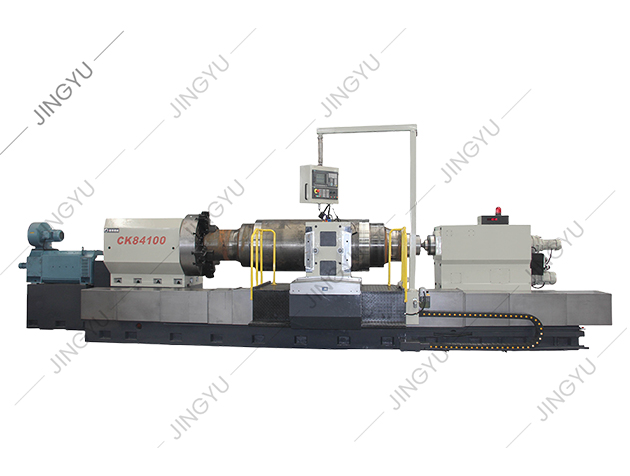
Un mașinist încarcă o rolă de oțel într-un strung, închide dispozitivul de protecție și apasă pe pornirea ciclului. Turela se indexează, unealta atinge, iar prima trecere taie un cilindru curat în 0,05 mm. Nimic din toate astea nu se întâmplă întâmplător. Se întâmplă pentru că cineva înțelege un set mic de elemente fundamentale ale CNC: axe, sisteme de coordonate, cod G, compensații de lucru, compensare a sculei și verificare sigură. Dacă sunteți nou la CNC sau evaluați achiziționarea unei mașini, acestea sunt elementele de bază care separă un proces controlat de deșeuri și accidente.
Acest ghid vă oferă cunoștințele de bază în ordinea în care le veți folosi efectiv. Veți vedea cum se mișcă o mașină CNC, ce îi spune programul să facă, cum să configurați o lucrare și ce să verificați înainte de a tăia metalul. Scopul nu este să te transformi într-o singură ședință într-un programator. Este pentru a vă ajuta să citiți o foaie de configurare, să urmați un program și să puneți întrebări mai bune atunci când o mașină sau un furnizor este pe masă.
O mașină CNC este o mașină-uneltă ghidată de un computer care execută un program stocat. Computerul nu „știe” cum să taie o piesă. Urmează doar coordonatele, ratele de avans și comenzile de comutare. Rezultatul fizic depinde de trei subsisteme care lucrează împreună:
Când o mașină își pierde acuratețea, cauza este rareori doar programul. Poate fi creșterea termică a axului, uzura căilor de ghidare, un suport de scule slăbit sau un decalaj de lucru care a fost stabilit de pe o suprafață murdară. Cunoștințele de bază CNC înseamnă să știi ce strat să verifici mai întâi.
Dacă lucrați cu prelucrarea cu role, familia de mașini contează la fel de mult ca și controlul. A Producator de strung cu role CNC precum Nantong Jingyu Machinery construiește mașini pe baza acestor principii, dar cu paturi rezistente și caracteristici specifice rolului.
Fiecare mișcare CNC este descrisă într-un sistem de coordonate. Cel mai comun este sistemul cartezian: X, Y și Z pentru axele liniare, plus A, B și C pentru axele rotative. La un strung, X controlează de obicei diametrul și Z controlează lungimea. Pe o mașină de frezat, X și Y poziționează masa și Z controlează adâncimea axului.
Două zerouri contează în funcționarea zilnică. Mașina zero este o referință fixă stabilită de constructor. Lucru zero este punctul pe care îl alegeți pentru piesă, adesea stocat în pagini de compensare a lucrării, cum ar fi G54. O greșeală aici schimbă fiecare tăietură. O verificare comună a toleranței este de a atinge o suprafață cunoscută, de a seta decalajul și apoi de a verifica cu un cadran indicator înainte de a rula programul.
Mai multe axe nu înseamnă automat o mașină mai bună. Ele schimbă ceea ce poate face mașina și cât de multă abilitate de configurare este necesară. Graficul de mai jos arată utilizarea tipică a atelierului în funcție de configurația axei.
Procentele sunt ilustrative pentru munca obișnuită în atelier, nu o regulă. Ideea practică este că o mașină cu 3 axe cu un operator calificat și echipamente bune învinge adesea o mașină cu 5 axe care este prost configurată.
Un program CNC este o listă de blocuri. Fiecare bloc poate conține o mișcare a sculei, o viteză de avans, o comandă pentru ax sau o funcție de mașină. Codurile G pregătesc mașina pentru un tip de mișcare. Codurile M activează sau dezactivează funcțiile auxiliare. Nu trebuie să memorați fiecare cod, dar ar trebui să le recunoașteți pe cele care apar în aproape fiecare program.
| Code | Înțeles | Notă practică |
|---|---|---|
| G00 | Pozitionare rapida | Se misca cu viteza maxima. Nu presupuneți niciodată că va evita o clemă sau un dispozitiv de fixare. |
| G01 | Interpolare liniară | Tăiere în linie dreaptă la viteza de avans programată. |
| G02/G03 | Interpolare circulară (CW/CCW) | Necesită un centru de arc sau o rază, plus selecția corectă a planului. |
| G54 | Sistemul de coordonate de lucru | Stochează piesa zero. Verificați întotdeauna înainte de începerea ciclului. |
| G41/G42 | Compensarea tăietorului stânga/dreapta | Compensează traseul sculei cu raza sculei. Direcția greșită este egală cu fier vechi. |
| M03/M05 | Axul în sensul acelor de ceasornic / opritor ax | Confirmați direcția și viteza înainte de prima tăiere. |
| M08/M09 | Lichidul de răcire pornit / oprit | Lichidul de răcire afectează evacuarea așchiilor și stabilitatea termică. |
| M30 | Încheierea programului și resetarea | Revine programul la început pentru următorul ciclu. |
Structura programului contează la fel de mult ca codurile individuale. O comandă de blocare sigură este: pornire sigură, schimbarea sculei, pornirea axului, apropierea, tăierea, retragerea, oprirea lichidului de răcire, oprirea axului și revenirea. Multe accidente provin dintr-o mișcare rapidă care a fost scrisă înainte ca compensarea de lucru să fie confirmată.
O lucrare CNC fiabilă urmează o secvență. Omiterea pașilor este modul în care o mașină taie aerul, taie dispozitivul sau taie o piesă scumpă în locul greșit. Fluxul de bază este:
Pentru prelucrarea cu role, secvența de configurare include adesea verificări suplimentare. O rolă grea poate cântări câteva tone, astfel încât forța de strângere, alinierea la centru și poziția de repaus stabilă afectează direct rotunjimea și conicitatea. O mașină cu un pat rigid și un sistem de control stabil reduce numărul de corecții de decalaj necesare între piese.
Când evaluați o mașină, întrebați cum manevrele de comandă deplasarea offset-ului de lucru, gestionarea duratei de viață a sculei și repornirea programului. Aceste caracteristici afectează cât de repede se poate recupera un operator după o unealtă spartă sau o întrerupere a alimentării.
Operațiuni diferite folosesc aceleași elemente de bază ale CNC, dar le aplică în moduri diferite. Arborele de mai jos grupează principalele operațiuni pe care le veți vedea într-un atelier de prelucrare generală și în lucrări specifice rolelor.
Fiecare operațiune are o familie de mașini construită în jurul ei. Pentru strunjirea cu role, un strung CNC dedicat este proiectat pentru a face față lucrărilor cilindrice cu îndepărtare mare a materialului și control constant al diametrului.
 Strung CNC din seria CK84 cu rolă cu control Siemens 828D Revizuiți acest strung CNC cu role pentru strunjirea cu role cilindrice cu înlăturare ridicată a materialului, disponibil ca CK84100 și CK84125 cu control Siemens 828D. Vizualizare produs →
Pentru finisare, o polizor CNC se concentrează pe finisarea suprafeței, rotunjime și stabilitatea dimensională.
Pentru lucrări de profil, cum ar fi caneluri sau marcaje, o mașină de crestat cu role CNC adaugă mișcare controlată de frezare sau crestare.
Prețul este cel mai ușor de comparat și cel mai puțin util în sine. O mașină CNC este un activ de producție. Costul unei alegeri greșite apare mai târziu ca piese respinse, timpi lungi de configurare sau timpi de nefuncționare scumpi. Când examinați o mașină, verificați aceste puncte:
Pentru magazinele de role, miezul unui strung cu role CNC se rezumă adesea la modul în care mașina menține alinierea la sarcini grele. Puteți citi mai multe despre asta în miezul unui strung cu role CNC . Aceeași logică este valabilă pentru șlefuire și frezare: platforma mecanică determină tavanul, iar sistemul de control determină cât de ușor poate ajunge un operator la el.
Mașinile CNC sunt în siguranță atunci când operatorul urmează disciplina de configurare. Sunt periculoși atunci când cineva tratează paznicul ca pe un inconvenient. Regulile de bază sunt simple:
Întreținerea urmează același principiu. Verificările zilnice includ lubrifierea modului, presiunea aerului și nivelul lichidului de răcire. Verificările săptămânale includ acumularea de așchii, starea filtrului și curățarea suportului de scule. Verificările lunare includ jocul, nivelul și conexiunile electrice. O mașină care este întreținută conform unui program este mult mai puțin probabil să eșueze în timpul unei lucrări critice.
Elementele de bază ale CNC nu sunt un mister. Sunt un set de relații: coordonatele îi spun mașinii unde să meargă, codul G îi spune cum să se miște, decalajele îi spun unde este piesa, iar disciplina de configurare ține unealta departe de orice nu ar trebui tăiat. Dacă înțelegeți aceste relații, puteți citi un program, puteți configura un loc de muncă și puteți evalua o mașină cu încredere. Indiferent dacă răsuciți un arbore mic sau prelucrați o rolă de mai multe tone, se aplică aceleași principii fundamentale. Începeți cu sistemul de coordonate, aflați codurile pe care le vedeți în fiecare zi și nu săriți niciodată pasul de verificare înainte de începerea ciclului.
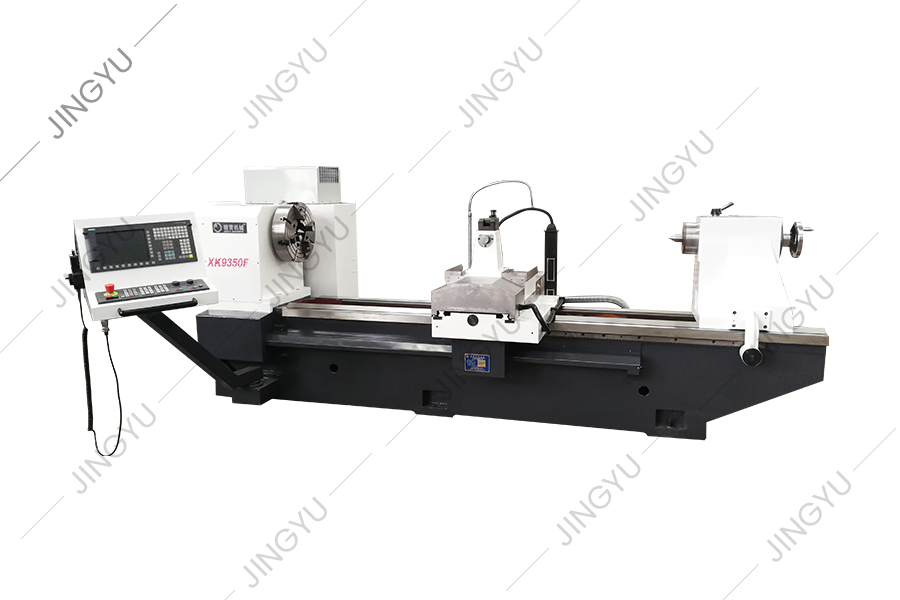
Seria XK9350 CNC Rebar Roll Roll Crescent Mașina de frezare a canelurii este produsul modernizat de tip XK500, care este potrivit pentru prelucrare...
Vezi detalii
Având în vedere problemele de procesare a rulourilor de oțel de mare viteză, mașina de frezare XK8450 CNC este un nou tip de mașini -unelte de proc...
Vezi detalii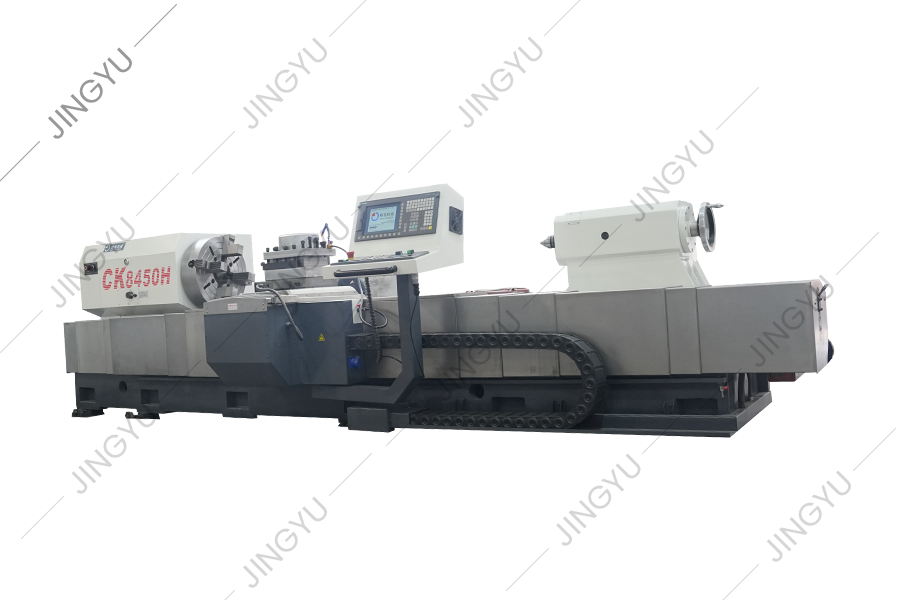
Această serie de mașini -unelte este utilizată în principal pentru a trece și procesa rulourile. De asemenea, poate transforma cercul exterior și s...
Vezi detalii
CK8465H CNC ROLL STRATHE pat adoptă o structură de ghidare liniară liniară de 2 3, adică două șine de ghidare dreptunghiulare aranjate orizontal pe...
Vezi detalii
MK8450 ROLINER CNC ROLINER este utilizat în principal pentru măcinarea aspră, măcinarea semi-finish, măcinarea fină și măcinarea non-spark a cercur...
Vezi detalii
Această mașină este utilizată în principal pentru șlefuirea și repararea tăietorului de frezare a coastei filetate cu filet, care poate repara și m...
Vezi detalii
Această mașină -unelte este un nou tip de mașini -unelte CNC Roll Grooving dezvoltat pe baza seriei de mașini de frezare a rolelor CNC a companiei ...
Vezi detalii
MX250 este o mașină de pansament standard cu roți cu diamante, folosită pentru formarea și îmbrăcarea roților cu diamante pentru fabricile de oțel ...
Vezi detalii
Această serie oferă în principal piese de uzură comună pentru strunguri CNC Roll, cum ar fi lame CBN, lame PCD, chuctașe, șuruburi, etc.
Vezi detalii
Această serie oferă în principal piese de uzură comună pentru mașini de măcinare a inelului CNC TC și mașini de măcinare a rulourilor compuse, cum ...
Vezi detaliiNo.3, Xinghe Road, Parcul industrial Zhaxi, districtul Chongchuan, Nantong, provincia Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Toate drepturile rezervate

