


Cat:Mașină de frezare cu rulouri CNC
Mașină de notare și marcare a CNC
Seria XK9350 CNC Rebar Roll Roll Crescent Mașina de frezare a canelurii este produsul modernizat de tip XK500, care este potrivit pentru prelucrare...
Vezi detalii
Un supervizor de laminoare a explicat odată de ce magazinul și-a înlocuit strungul manual de copiere pentru strunjire brută: mașina a atins toleranța dimineața, dar după-amiaza uzura de trasare hidraulică și deriva termică au apărut pe rola finită. Această experiență este comună în prelucrarea grea. Un strung orizontal CNC elimină cea mai mare parte din această variabilitate, deoarece fiecare mișcare a axei este controlată de o buclă digitală, iar traseul sculei este generat din programul piesei, mai degrabă decât din șabloane de came. Dacă piesele dumneavoastră de prelucrat sunt arbori, role, osii, manșoane sau orice parte a cărei lungime este mai mare decât diametrul său, configurația orizontală este de obicei cea mai practică și mai rentabilă pornire.
Mai simplu spus, un strung CNC orizontal vă oferă consistență procesului. Axa axului este paralelă cu podeaua, astfel încât piesele lungi pot fi susținute între o mandră și un centru activ, iar forțele de tăiere împing în jos în pat. Acest aranjament permite mașinii să combine treceri grele de degroșare cu treceri de finisare care păstrează rotunjimea în câțiva microni.
Impactul practic este măsurabil. Un strung rigid cu ghidaje liniare preîncărcate sau căi de cutie întărite va menține o precizie de poziționare repetată cu 0,005 mm. Fiecare piesă dintr-un lot începe cu aceeași eroare de traseu a sculei și aceeași compensare termică. Stabilitatea termică este unul dintre principalele motive pentru care strungurile CNC depășesc mașinile manuale; sistemul de control poate aplica compensarea schimbărilor de temperatură, iar operatorul nu trebuie să realinieze centrele pentru fiecare rolă nouă.
Din perspectiva planificării producției, trecerea de la strungurile de copiere la CNC scurtează, de asemenea, timpul de configurare. Programele piesei pot fi rechemate din memorie, decalajele sculei sunt stocate după numărul sculei, iar inspecția din prima piesă devine un pas de confirmare în loc de o buclă de încercare și eroare.
O decizie de mașină este într-adevăr o decizie privind rigiditatea. Privește mai întâi patul. Strungurile orizontale de mare capacitate sunt de obicei construite pe un pat dintr-o singură bucată din fontă sau oțel cu nervuri. Patul atenuează vibrațiile în timpul tăierilor întrerupte, iar precizia ghidajelor întărite determină cât de drept se deplasează căruciorul de-a lungul axei Z. Un strung care își pierde dreptatea sub sarcină transferă acea eroare direct la o conicitate a corpului rolei.
Capul este a doua prioritate. Pentru prelucrarea cu role, axul are nevoie atât de cuplu mare la viteză mică, cât și de o gamă largă de viteze pentru diferite materiale de scule. Un cap cu angrenaj acționat oferă un cuplu ridicat; un ax motor integral oferă un finisaj mai bun al suprafeței la viteză mare. Mulți cumpărători practici aleg o cutie de viteze cu două trepte cu control al frecvenței pentru a obține ambele.
Uneltele sunt ținute de o turelă sau de un stâlp de scule. O turelă CNC cu 8 până la 12 stații reduce timpul de schimbare și vă permite să efectuați mai multe operațiuni într-o singură configurare. Dacă piesa necesită frezare, găurire sau canelare pe lângă strunjire, aveți nevoie de o turelă motorizată cu unelte antrenate. În cele din urmă, contrapunctul asigură al doilea punct de sprijin; pentru rolele subțiri, este esențială o punte de punte acționată hidraulic cu presiune reglabilă pentru a preveni îndoirea.
Înainte de a compara mărcile, comparați configurațiile. Strungurile verticale țin piesa de prelucrat pe o masă orizontală, astfel încât gravitația ajută la menținerea stabilă a pieselor cu diametru mare. Strungurile orizontale susțin piesele lungi de-a lungul liniei centrale, iar așchiile se îndepărtează de zona de tăiere. Tabelul de mai jos rezumă distincțiile relevante pentru majoritatea cumpărătorilor industriali.
| Factorul | Strung CNC orizontal | Strung vertical CNC |
|---|---|---|
| Cea mai bună formă a piesei de prelucrat | Arbori, role, osii, manșoane | Flanse, volante, inele mari |
| Lungimea piesei de prelucrat | Limitat de lungimea patului și de odihnă constantă | Limitat de înălțimea mașinii și dimensiunea mesei |
| Diametrul piesei de prelucrat | Limitat de diametrul de balansare peste pat | Poate manipula diametre foarte mari pe o amprentă compactă |
| Îndepărtarea așchiilor | Chips-urile cad în jos; spălarea lichidului de răcire este directă | Chips-urile rămân pe masă; are nevoie de lichid de răcire mai puternic |
| Confortul de configurare | Încărcare ușoară cu o macara și centre | Ușor pentru părți scurte grele care stau plat |
| Utilizare tipică în magazinul de rulouri | Rotirea corpului rulou, finisarea gâtului, canelare | Confruntarea cu capetele ruloului și lucrul de tip inel mare |
Pentru un magazin de rulouri, întrebarea este rareori dacă orizontală este mai bună în general. Este dacă piesa este prea mare în diametru pentru capacitatea de balansare a unei mașini orizontale. Rolele pentru morile de benzi sunt lungi și relativ mici în diametru, astfel încât mașinile orizontale domină operațiunile cu corpul rolei, gâtul și canelura. Mașinile verticale apar la prelucrarea inelelor cu diametru foarte mare sau a rolelor de tip flanșă scurtă.
O greșeală comună este să comparați doar prețul, diametrul maxim de strunjire și viteza axului. Costul real al unui strung se arată în cât de bine se potrivesc rigiditatea și configurația cu propriul amestec de piese. Începeți cu o scurtă listă de verificare a evaluării:
O modalitate utilă de a vă structura gândirea este ca cale de decizie:
 Strung de strunjire cu role CNC de rezistență pentru prelucrarea ruloului întărit Acest strung CNC folosește un pat de ghidaj rigid 4-plus-1 și un cap de torsiune mare, potrivit pentru tăierea rolelor întărite sau semiîntărite, unde stabilitatea structurală contează mai mult decât viteza axului. Vizualizare produs →
În munca noastră de la Nantong Jingyu Machinery, strungurile orizontale de mare rezistență sunt mașinile care transformă cel mai adesea role laminate de oțel și aluminiu. Factorul decisiv este potrivirea structurii cu cuplul de tăiere, nu cu viteza maximă. Dacă majoritatea pieselor dumneavoastră sunt role întărite sau semiîntărite, patul rigid, capul cu cuplu mare și contracul fiabil contează mai mult decât rpm.
Când o rolă este deja la sau aproape de duritatea finală, un strung este unealta greșită. O polizor cu role CNC este investiția mai bună, deoarece șlefuirea evită căldura și vibrațiile pe care le-ar introduce strunjirea.
Calitatea instalării determină acuratețea pe termen lung. Un strung orizontal trebuie nivelat pe o fundație de beton care îndeplinește specificațiile producătorului. Toleranța obișnuită este de 0,02 mm pe metru pe pat, verificată cu un nivel de precizie. Nu omite plăcuțele de izolare a vibrațiilor dacă mașina va efectua tăieturi întrerupte; stratul de amortizare menține muchia de tăiere stabilă și previne urmele de vibrații.
În timpul primelor schimburi, urmăriți creșterea termică. Rulați axul la viteze normale de funcționare timp de 20 până la 30 de minute înainte de a efectua o trecere de finisare. Sistemul CNC poate aplica compensarea termică, dar aveți nevoie totuși de o rutină de încălzire repetabilă.
În întreținerea zilnică, acordați prioritate sistemului de gestionare a lichidului de răcire și a așchiilor. La strunjirea cu role, tăierea grea generează așchii abrazivi fine care vor uza căile de ghidare și etanșările turelei dacă lichidul de răcire nu este filtrat. Schimbați cartușele de filtrare la program, verificați zilnic nivelul uleiului de ghidare și inspectați fălcile mandrinei pentru uzură. O mașină curată păstrează toleranța mai mult timp și costă mai puțin reparația.
Disponibilitatea pieselor de schimb este costul ascuns al unei mașini slab susținute. Întrebați furnizorul despre timpii de livrare pentru rulmenții axului, cuplajele turelei și șuruburile cu bile. Dacă nu puteți păstra piese de schimb critice în apropiere, o defecțiune devine săptămâni de nefuncționare. Pentru clienții noștri, piesele de schimb pentru strung și accesoriile discului de șlefuit sunt stocate tocmai pentru că un codificator defect sau un șurub cu bile uzat nu ar trebui să fie punctul de plecare al unei noi negocieri de aprovizionare.
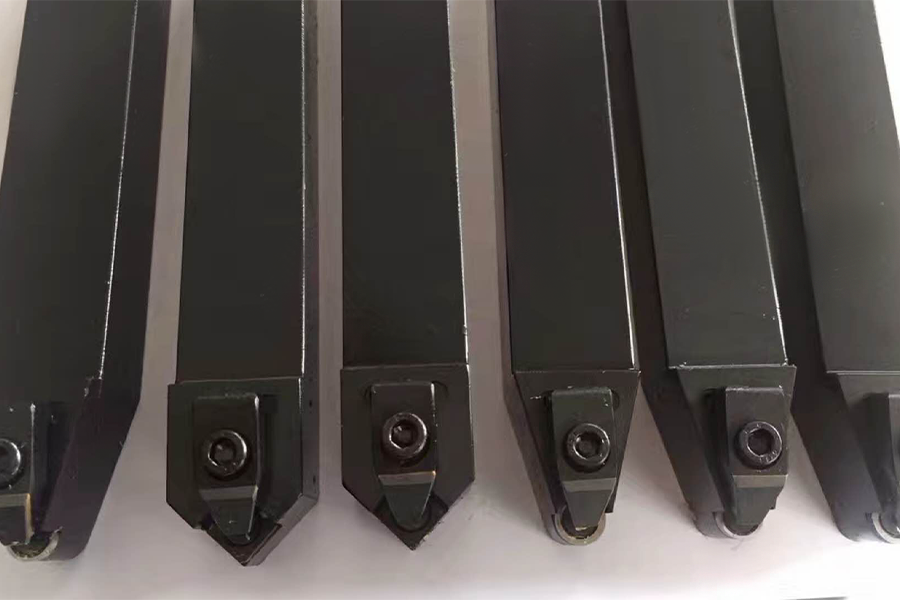 Piese de schimb pentru strung CNC, inclusiv inserții și suporturi de scule Această secțiune listează componentele de schimb esențiale, cum ar fi inserțiile CBN și PCD și suporturile de scule de strunjire, ajutându-vă să evaluați disponibilitatea pieselor de schimb și să evitați timpii de nefuncționare prelungiți pentru strung. Vizualizare produs →
Siguranța ar trebui, de asemenea, să facă parte din plan. Confirmați că mașina îndeplinește standardele dvs. electrice, apărătoarea mandrina este interblocată și operatorul poate opri rapid axul cu o frână de picior sau cu o oprire controlată. Un strung CNC bun reduce manipularea manuală, dar numai dacă sistemele de prindere, transportorul de așchii și frânarea axului sunt verificate săptămânal.
Valoarea unui strung orizontal CNC provine din potrivirea dintre mașină și amestecul de piese. O mașină grea, rigidă, cu un preț inițial puțin mai mare, returnează adesea această investiție suplimentară prin uzura mai mică a sculei și mai puține role deșeuri în primul an. Un furnizor care discută desenele dumneavoastră înainte de a pregăti o propunere a rezolvat de obicei o aplicație similară pentru un alt client.
Următorul pas practic este să trimiteți trei lucruri către furnizor: desenul rolei cu toleranțe, materialul și intervalul de duritate și cantitatea medie a lotului. Din experiența noastră, aceste trei intrări sunt suficiente pentru a recomanda un cuplu specific al axului, tipul ghidajului, configurația turelei și planul de automatizare. Nu trebuie să fiți un expert în constructor de mașini-unelte pentru a cumpăra strungul orizontal CNC potrivit; trebuie doar să fii precis cu privire la piesele pe care le vei rula.

Seria XK9350 CNC Rebar Roll Roll Crescent Mașina de frezare a canelurii este produsul modernizat de tip XK500, care este potrivit pentru prelucrare...
Vezi detalii
Având în vedere problemele de procesare a rulourilor de oțel de mare viteză, mașina de frezare XK8450 CNC este un nou tip de mașini -unelte de proc...
Vezi detalii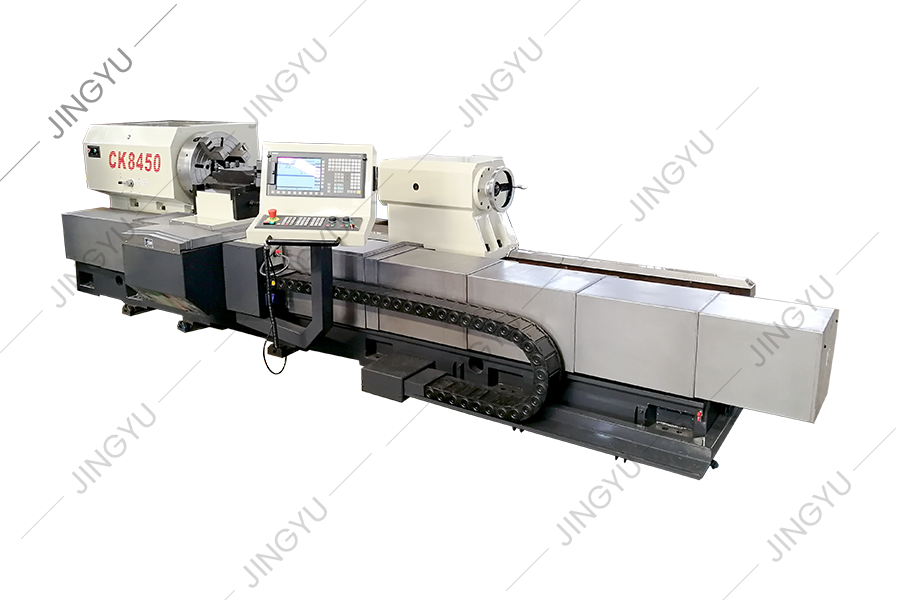
Această serie de mașini -unelte este utilizată în principal pentru a trece și procesa rulourile. De asemenea, poate transforma cercul exterior și s...
Vezi detalii
CK450 CNC CNC CNC înclinat adoptă sistemul german de control Siemens. Aspectul, sistemul de operare și sistemul de protecție a siguranței mașinii -...
Vezi detalii
MK8450 ROLINER CNC ROLINER este utilizat în principal pentru măcinarea aspră, măcinarea semi-finish, măcinarea fină și măcinarea non-spark a cercur...
Vezi detalii
Această mașină -unelte este un nou tip de mașini -unelte CNC Roll Grooving dezvoltat pe baza seriei de mașini de frezare a rolelor CNC a companiei ...
Vezi detalii
MX250 este o mașină de pansament standard cu roți cu diamante, folosită pentru formarea și îmbrăcarea roților cu diamante pentru fabricile de oțel ...
Vezi detalii
Această serie este în principal pentru mașinile de frezare a canelurii CNC Crescent pentru a oferi piese comune, cum ar fi suporturi de instrumente...
Vezi detalii
Această serie oferă în principal piese de uzură comună pentru strunguri CNC Roll, cum ar fi lame CBN, lame PCD, chuctașe, șuruburi, etc.
Vezi detalii
Această serie oferă în principal piese de uzură comună pentru mașini de măcinare a inelului CNC TC și mașini de măcinare a rulourilor compuse, cum ...
Vezi detaliiNo.3, Xinghe Road, Parcul industrial Zhaxi, districtul Chongchuan, Nantong, provincia Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Toate drepturile rezervate

