


Cat:Mașină de frezare cu rulouri CNC
Mașină de notare și marcare a CNC
Seria XK9350 CNC Rebar Roll Roll Crescent Mașina de frezare a canelurii este produsul modernizat de tip XK500, care este potrivit pentru prelucrare...
Vezi detalii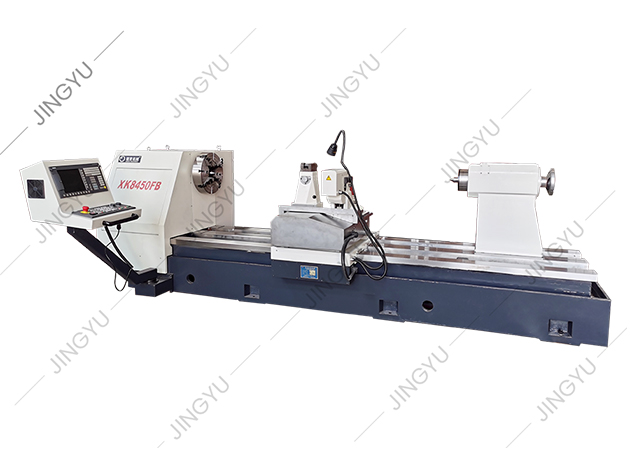
Un atelier CNC obișnuit începe fiecare nouă lucrare de frezare cu tăiere în urcare, presupunând că este întotdeauna cea mai bună alegere. Apoi, sosește un lot de role întărite cu o cântar de freza fragilă, iar inserțiile de carbură încep să se așbească la prima trecere. Mașinistul experimentat intervine și sugerează o intrare de frezare convențională pentru a străpunge suprafața. Adevărul este că atât tăierea în urcare, cât și frezarea convențională sunt tehnici esențiale, iar alegerea corectă depinde de rigiditatea mașinii, de starea materialului de lucru și de finisajul necesar al suprafeței.
Tăierea în urcare, numită și frezare în jos, are loc atunci când freza se rotește în aceeași direcție cu avansul piesei de prelucrat. În momentul în care un dinte se cuplează, este nevoie de o așchie de grosime completă, iar așchiul se subțiază spre zero pe măsură ce dintele părăsește materialul. Frezarea convențională, sau măcinarea în sus, se rotește împotriva furajului. Dintele începe fără grosimea așchiilor netăiate, se freacă de-a lungul suprafeței și se formează treptat până la o așchie maximă la sfârșitul angajării.
Acea diferență unică în geometria așchiilor afectează forțele de tăiere, căldura, uzura sculei și vibrațiile. La frezarea în urcare, forța împinge freza în jos în piesa de prelucrat și masă, ceea ce ajută la stabilizarea pieselor subțiri. La frezarea convențională, forța de tăiere ridică piesa de prelucrat și împinge cuțitul, dar intrarea treptată este îngăduitoare atunci când suprafața este dură sau mașina are șuruburi slăbite.
Pe o mașină CNC rigidă cu șuruburi cu bile preîncărcate și fixare sigură, frezarea în urcare este alegerea implicită pentru majoritatea operațiunilor. Beneficiile practice sunt măsurabile:
Pentru aluminiu, oțel cu conținut scăzut de carbon, alamă și majoritatea materialelor plastice, aceste avantaje apar imediat în timpul ciclului și costul sculelor. Frezarea în urcare funcționează bine și în lucrul de buzunar cu podele subțiri, deoarece forța în jos ajută la menținerea materialului în jos.
Măcinarea convențională nu este învechită. Există trei situații în care depășește tăierea în urcare:
Costul frezării convenționale este o frecare mai mare, o temperatură mai mare a sculei și un finisaj mai dur. La crestarea adâncă, așchiile rămân în canelură și pot cauza acumularea de margini, astfel încât devine necesară creșterea lichidului de răcire sau ciugulirea.
| Factorul | Frezare în urcare (jos) | Frezare convențională (în sus) |
|---|---|---|
| Grosimea așchiilor | Începe gros, se termină subțire | Începe subțire, se termină gros |
| Direcția forței de tăiere | În jos, în masă | În sus, ridicând piesa de prelucrat |
| Finisaj de suprafață | De obicei mai bine | Mai aspru, mai bavuri |
| Modul de uzură a sculei | Uzură uniformă, căldură mai mică | Mai mult frecare, margine mai fierbinte |
| Risc de vibrații | Scăzut dacă configurarea este rigidă | Mai mare în timpul frecării inițiale |
| Toleranță la reacție | Necesită reacție zero | Se ocupă de unele reacții |
| Cel mai bun pentru | Degroșare și finisare CNC | Mori manuale, spargerea cântarului |
Utilizați primele patru rânduri pentru a înțelege calitatea procesului. Ultimele trei rânduri vă ajută să potriviți modul de tăiere la mașină și la starea materialului.
Pentru utilizatorii CNC, setați frezarea în urcare ca punct de plecare pentru majoritatea traseelor de scule, în special trecerile de finisare. Asigurați-vă că mașina nu are joc și că suportul de lucru poate suporta forțele în jos. O menghină sau un dispozitiv robust care apasă piesa de prelucrat pe patul mașinii va da cele mai bune rezultate.
Rigiditatea mașinii este elementul de control pentru frezarea în urcare. O mașină de frezat întărită cu o bază grea din fontă și șuruburi preîncărcate cu piuliță dublă oferă rigiditatea necesară pentru a face față frezării în urcare pe materiale solicitante.
 Mașină de frezat verticală CNC ranforsată pentru frezare în urcare Această moară verticală rezistentă are o structură din fontă armată și șuruburi cu bile preîncărcate, oferind rigiditatea necesară pentru a urca materialele solicitante la frecare, menținând în același timp avans neted și precizie pe termen lung. Vizualizare produs →
Pe acea clasă de echipamente, servomotorizările elimină jocul șurubului, astfel încât avansul rămâne neted chiar și în cazul unei tăieturi pe toată lățimea. Când o trecere convențională este inevitabil, reduceți viteza axului cu 10-15% și încetiniți ușor avansul pentru a minimiza frecarea. Adăugarea unui teșit mic sau a unei încasări poate, de asemenea, să ușureze instrumentul într-o suprafață dură.
Înțelegerea principiului de funcționare a a mașină de frezat cu role CNC complet automată vă ajută să apreciați modul în care sistemele de control comută între modurile de tăiere pe baza feedback-ului de sarcină. Comenzile moderne pot monitoriza sarcina axului și deviația axului, dar geometria de tăiere decide în continuare care mod este adecvat.
Rolele utilizate în morile de bare, tije și benzi de oțel sunt exemple clasice de piese de prelucrat cu solzi abrazive și caneluri întrerupte. Prima trecere necesită adesea frezare convențională pentru a străpunge pielea laminată fără a deteriora insertul. Odată ce scara este îndepărtată, frezarea în urcare oferă finisajul fin al suprafeței necesar pentru profilul final.
O mașină de frezat cu role CNC dedicată combină un pat rigid, ghidaje cu frecare redusă și antrenări directe ale axei servo. Această combinație permite tăietorului să mențină o încărcare constantă de așchii fără efectul de tragere care deranjează mașinile obișnuite. Pe o mașină de frezat cu role CNC complet automată, controlerul gestionează automat tranziția între intrarea convențională și finisarea în urcare în cadrul aceluiași ciclu.
 Mașină de frezat cu role CNC automată cu pat rigid Conceput pentru frezarea automată în urcare a canelurilor de rulou, această mașină combină un pat rigid cu patru șine, ghidaje cu frecare redusă și antrenări directe ale axei servo pentru a menține sarcina constantă a așchiilor și pentru a reduce vibrațiile în timpul prelucrării grele. Vizualizare produs →
Pentru rolele mari cu caneluri adânci în formă de semilună, o mașină de frezat cu role de mare rezistență, cu un ax cu cuplu mare și distanță mare pe pat, absoarbe vibrația care favorizează în mod normal vibrația la frezarea în urcare. Masa suplimentară menține inserția în contact cu suprafața de lucru și împiedică scula să se îndepărteze de profilul canelurii.
Alegerea între tăierea în urcare și frezarea convențională nu este o întrebare de stil. Este o decizie de proces bazată pe starea mașinii, suprafața materialului și finisajul de care aveți nevoie. Începeți cu frezarea în urcare pe echipamente CNC rigide pentru finisare curată a suprafeței și durată de viață mai lungă a sculei. Treceți la frezare convențională atunci când vă confruntați cu o cântare dură, o mașină cu joc sau o operație manuală în care simțirea contează. Prin potrivirea modului de tăiere la condițiile reale, veți obține tăieturi consistente, mai puține resturi și un buget mai lung pentru scule.

Seria XK9350 CNC Rebar Roll Roll Crescent Mașina de frezare a canelurii este produsul modernizat de tip XK500, care este potrivit pentru prelucrare...
Vezi detalii
Am acumulat experiență bogată în procesarea și utilizarea rulourilor de rebar și am efectuat o analiză aprofundată și cercetări asupra tehnologiei ...
Vezi detalii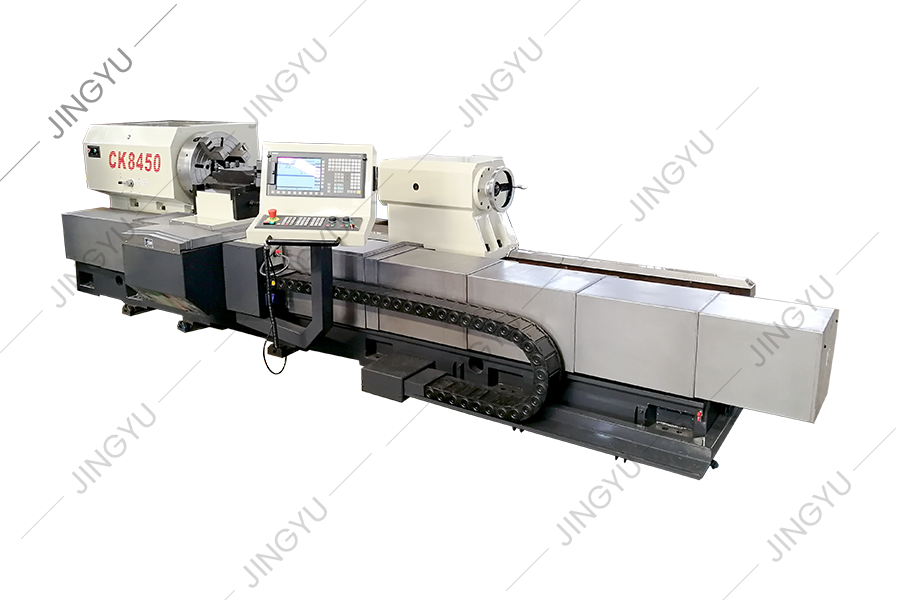
Această serie de mașini -unelte este utilizată în principal pentru a trece și procesa rulourile. De asemenea, poate transforma cercul exterior și s...
Vezi detalii
CK450 CNC CNC CNC înclinat adoptă sistemul german de control Siemens. Aspectul, sistemul de operare și sistemul de protecție a siguranței mașinii -...
Vezi detalii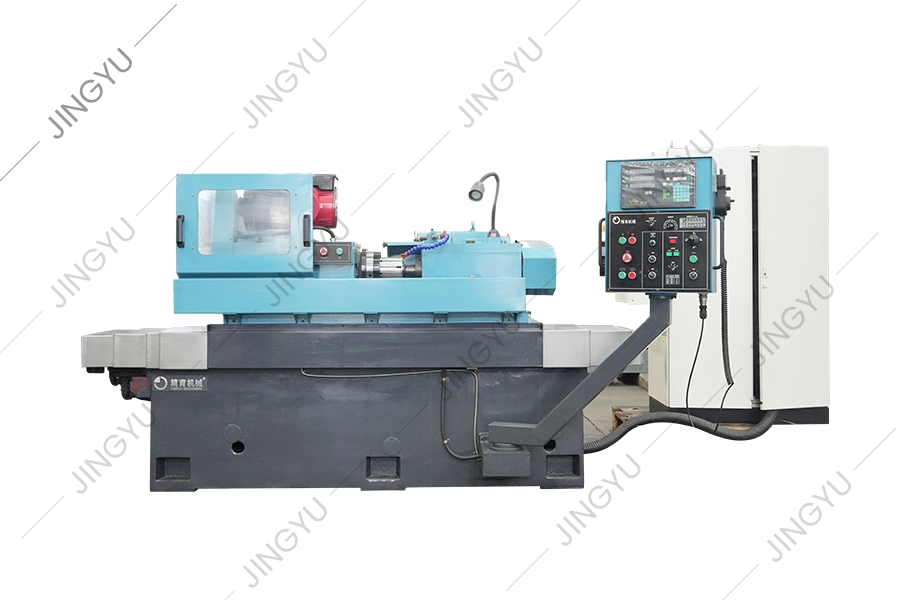
Inelul de rulare care formează polizor este utilizat în principal pentru măcinarea inelelor de role de carbură de tungsten pentru producția de tije...
Vezi detalii
Mașina de gravură CNC Roll este potrivită pentru procesarea diverselor marcaje ale feței de la capătul rulantului. Prin software -ul de editare aut...
Vezi detalii
Această mașină este utilizată în principal pentru șlefuirea și repararea tăietorului de frezare a coastei filetate cu filet, care poate repara și m...
Vezi detalii
Această mașină -unelte este un nou tip de mașini -unelte CNC Roll Grooving dezvoltat pe baza seriei de mașini de frezare a rolelor CNC a companiei ...
Vezi detalii
Această serie oferă în principal piese de uzură comună pentru strunguri CNC Roll, cum ar fi lame CBN, lame PCD, chuctașe, șuruburi, etc.
Vezi detalii
Această serie oferă în principal piese de uzură comună pentru mașini de măcinare a inelului CNC TC și mașini de măcinare a rulourilor compuse, cum ...
Vezi detaliiNo.3, Xinghe Road, Parcul industrial Zhaxi, districtul Chongchuan, Nantong, provincia Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Toate drepturile rezervate

