


Cat:Mașină de frezare cu rulouri CNC
Mașină de notare și marcare a CNC
Seria XK9350 CNC Rebar Roll Roll Crescent Mașina de frezare a canelurii este produsul modernizat de tip XK500, care este potrivit pentru prelucrare...
Vezi detalii
Tăierea în urcare oferă cea mai curată și mai precisă finisare a suprafeței în frezarea CNC - dar numai atunci când mașina și configurația pot face față forțelor de tăiere. Pentru producătorii de role și magazinele de echipamente grele, această condiție este de obicei îndeplinită.
Acest articol explică ce este tăierea în urcare, cum se compară cu tăierea convențională și când să alegeți fiecare strategie în producția reală.
La frezarea în urcare, freza se rotește în aceeași direcție ca și avansul piesei de prelucrat. Dintele de tăiere intră în material la grosimea maximă a așchii și subțiază așchiul spre sfârșitul angajării. La frezarea convențională, dintele începe cu grosimea zero a așchiilor, se freacă de suprafață, apoi atinge grosimea maximă la sfârșit.
Tăierea în urcare se mai numește și frezare în jos; convențional se numește frezare. Numele indică dacă instrumentul se mișcă „în jos” cu rotația sau „în sus” împotriva acestuia.
| Factorul | Climb Cutting | Tăiere convențională |
|---|---|---|
| Rotația sculei vs. avans | Aceeași direcție | Direcție opusă |
| Grosimea așchiilor | Cel mai gros la intrare, în scădere | Cel mai subțire la intrare, în creștere |
| Acțiune de tăiere | Tăiere curată, frecare mai mică | Frecare la pornire, mai multă frecare |
| Finisaj de suprafață | Mai bine la configurații rigide | Poate lăsa o suprafață lustruită sau pătată |
| Tendința de forță | În jos (pentru frezarea periferică) | În sus (tinde să ridice piesa de prelucrat) |
| Uzura sculei | Uzură redusă atunci când configurația este rigidă | Uzură superioară a marginilor de la frecare |
| Risc | Deformarea sculei poate provoca apucare | Risc de întărire |
Grosimea așchiilor este principalul motiv pentru care magazinele CNC moderne preferă tăierea în urcare. Cu o tăiere convențională, inserția sau freza finală începe cu o sarcină de așchii zero, ceea ce înseamnă că muchia împinge în loc de foarfece. Acest lucru creează frecare, căldură și întărire pe multe oțeluri. Atunci când instrumentul mușcă mai adânc, lovește stratul întărit și se uzează mai repede.
Tăierea în urcare începe cu o sarcină maximă de așchii. Marginea forfecă imediat materialul, reducând acumularea de căldură și lăsând o suprafață mai netedă. Forța de tăiere tinde, de asemenea, să împingă piesa de prelucrat în jos spre masă, ceea ce menține piesa stabilă.
Această stabilitate contează atunci când frezați piese de prelucrat cilindrice lungi, cum ar fi rolele. O forță de tăiere în jos ajută la ținerea rolei de blocul în V sau de sprijinul stabil. Acesta este unul dintre motivele pentru care producătorii de mașini de frezat cu role CNC pentru sarcini grele programează treceri ca strategie implicită de finisare.
Tăierea în urcare are un dezavantaj binecunoscut: dacă mașina are joc sau rigiditate insuficientă, tăietorul poate apuca piesa de prelucrat și se poate trage înainte. Acest lucru poate face ca masa să se clatine, să spargă o unealtă sau să lase un finisaj ondulat. De aceea, mașinile mai vechi cu șuruburi de plumb și fără compensare a jocului au fost în mod tradițional funcționate în modul convențional.
La o mașină CNC cu șuruburi cu bile, ghidaje preîncărcate și reglarea corectă a servo, jocul este minim. Tăierea în urcare devine nu numai sigură, ci și preferabilă. Pentru operațiuni grele de frezare, cerința este un ax solid și o configurație stabilă a suportului de lucru. Mașinile de șlefuit și de canelare cu role sunt construite la acest standard.
Vibrația este un alt aspect. Tăierea în urcare tinde să genereze mai puține vibrații decât tăierea convențională, mai ales când unealta se cuplează la un unghi constant. Dar dacă instrumentul începe să vibreze, poate duce la urme de zgomot. Acest lucru este discutat mai detaliat într-un articol conex despre gestionarea vibrațiilor la polizoarele cu role CNC .
Canelarea cu role necesită tăierea modelelor precise în role din oțel călit sau fontă. Atât trecerile de degroșare, cât și cele de finisare trebuie să mențină toleranțe strânse privind lățimea, adâncimea și poziția canelurii. Tăierea în urcare ajută în mai multe moduri: produce o tăietură mai curată, reduce formarea de bavuri și prelungește durata de viață a sculelor de formare și a inserțiilor din carbură acoperită.
În producție, o practică obișnuită este de a folosi tăierea convențională pentru prima trecere de degroșare atunci când există scară sau suprafață neuniformă, apoi trecerea la tăierea în urcare pentru finisare. Motivul este simplu: o piele aspră poate ciobi o margine de carbură dacă prima angajare este prea agresivă. Odată ce suprafața este curată, tăierea în urcare oferă precizia necesară pentru conturul final.
Pentru fețele de rulare, diferența de finisare a suprafeței poate fi măsurată în valori Ra sau Rz. Din experiența noastră, trecerea unei treceri de finisare de la tăierea convențională la tăierea în urcare poate îmbunătăți rugozitatea suprafeței cu o marjă măsurabilă atunci când traseul sculei este reglat corespunzător. Reducerea frecării reduce, de asemenea, șansa de pete, care este esențială pentru rolele care vor textura tabla sau modelele în relief.
Trecerea de la tăierea convențională la tăierea în urcare nu este doar o schimbare de direcție. Trebuie să ajustați mai mulți parametri:
Pentru materiale de rulare, cum ar fi oțelul de scule D2 sau fonta răcită, un punct de plecare este o adâncime radială ușoară de tăiere (0,5-1,0 mm) în modul de urcare și o avans de aproximativ 0,1-0,2 mm pe dinte, apoi rafinați în funcție de finisajul rezultat.
Într-un atelier obișnuit de reparare a rolelor, procesul începe cu frezarea convențională pentru a îndepărta stratul deteriorat. Operatorul trece apoi la tăierea în urcare pentru trecerea finală care definește profilul canelurii. Deoarece tăierea în urcare lasă o suprafață mai curată, rola merge la polizor cu mai puțin stoc îndepărtat, scurtând timpul total al ciclului.
 Mașină de frezat cu role CNC automată cu control Siemens pe șase axe Proiectat pentru repararea de precizie a rolelor, această mașină are un pat integral rigid și ghidaje întărite pentru a sprijini frezarea în urcare a profilelor canelurilor. Controlul pe șase axe Siemens și axul cu cuplu mare asigură tăierea precisă a conturului pe role întărite, reducând timpul de șlefuire. Vizualizare produs →
O altă aplicație comună este tăierea nervurilor sub formă de fir pe role canelate. Frezarea în urcare produce o margine mai ascuțită pe creasta nervurii, ceea ce afectează calitatea produsului final la laminarea barelor și a sârmei. Acesta este motivul pentru care mașinile de frezat cu role CNC pentru sarcini grele sunt programate cu o strategie de urcare controlată pentru aceste contururi.
Nu orice mașină de frezat efectuează bine tăierea în urcare. Mașina trebuie să aibă un cadru rigid, un sistem de alimentare fără joc și un ax care poate menține cuplul la viteze moderate. Pentru frezarea cu role, aceasta înseamnă de obicei o mașină cu o structură de ghidaj grea sau călită, nu o moară ușoară.
 Mașină de frezat verticală CNC XKV1800 cu structură de rezistență întărită Construită pentru frezarea stabilă în urcare, această moară verticală oferă un fuzelaj întărit și șuruburi cu bile fără joc. Cursa mare de lucru și capacitatea mesei de 2000 kg găzduiesc piese turnate grele și piese din oțel, oferind rigiditatea necesară pentru tăieri netede pe suprafețe dure. Vizualizare produs →
Mașinile de frezat CNC ranforsate sunt proiectate având în vedere acest lucru. Acestea oferă rigiditatea necesară pentru a absorbi șocul contactului inițial cu așchii și pentru a menține precizia pe treceri lungi pe suprafețele de rulare întărite.
Tăierea în urcare nu este o singură tehnică; este o decizie pe care o iei pentru fiecare trecere. Utilizați tăierea convențională pentru a trece prin condiții aspre, solzoase sau instabile. Utilizați tăierea în urcare pentru trecerile de finisare unde calitatea suprafeței și durata de viață a sculei contează cel mai mult. Pe echipamentele moderne de frezat cu role CNC, tăierea în urcare ar trebui să facă parte din strategia dvs. implicită de finisare.

Seria XK9350 CNC Rebar Roll Roll Crescent Mașina de frezare a canelurii este produsul modernizat de tip XK500, care este potrivit pentru prelucrare...
Vezi detalii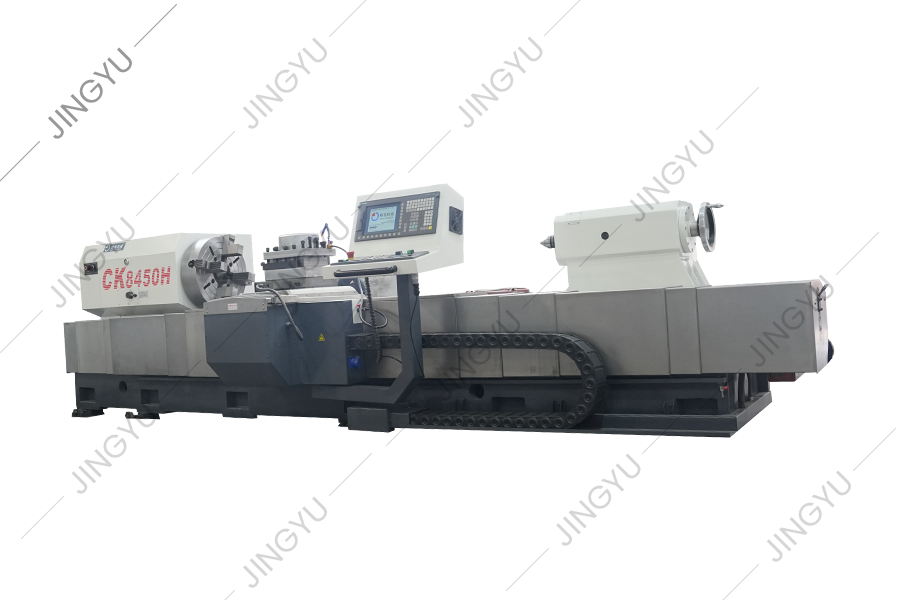
Această serie de mașini -unelte este utilizată în principal pentru a trece și procesa rulourile. De asemenea, poate transforma cercul exterior și s...
Vezi detalii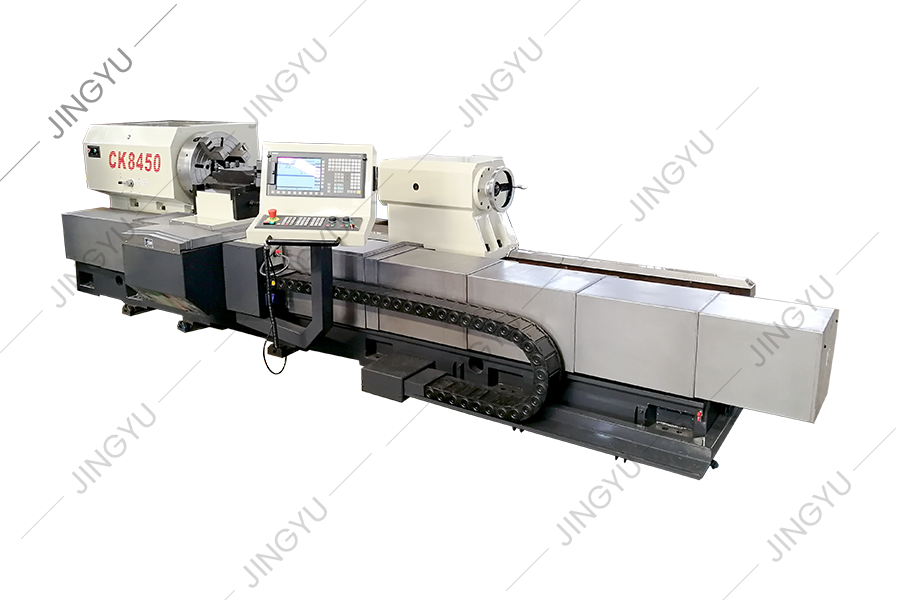
Această serie de mașini -unelte este utilizată în principal pentru a trece și procesa rulourile. De asemenea, poate transforma cercul exterior și s...
Vezi detalii
CK8465H CNC ROLL STRATHE pat adoptă o structură de ghidare liniară liniară de 2 3, adică două șine de ghidare dreptunghiulare aranjate orizontal pe...
Vezi detalii
Seria CK84 CNC Roll strung adoptă sistemul Siemens 828D CNC și este condus de un servo. Atunci când proiectăm această mașină-unelte, am analizat pe...
Vezi detalii
Toate cele trei axe ale mașinii sunt șuruburi cu bilă de 50 × P3 P3 Spațiu de lucru cu accident vascular cerebral mare (1800mm vertical × 700mm ...
Vezi detalii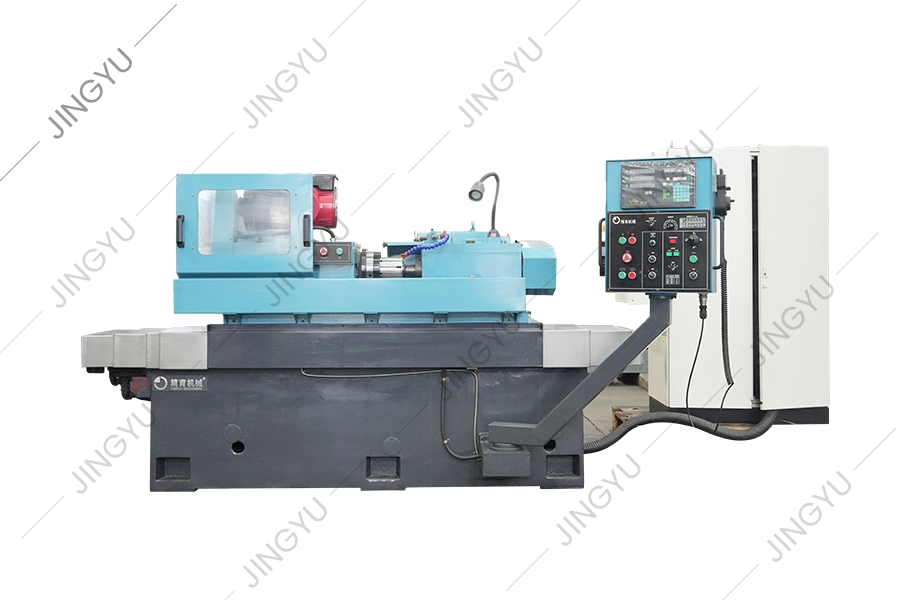
Inelul de rulare care formează polizor este utilizat în principal pentru măcinarea inelelor de role de carbură de tungsten pentru producția de tije...
Vezi detalii
MX250 este o mașină de pansament standard cu roți cu diamante, folosită pentru formarea și îmbrăcarea roților cu diamante pentru fabricile de oțel ...
Vezi detalii
Această serie oferă în principal piese de uzură comună pentru strunguri CNC Roll, cum ar fi lame CBN, lame PCD, chuctașe, șuruburi, etc.
Vezi detalii
Această serie oferă în principal piese de uzură comună pentru mașini de măcinare a inelului CNC TC și mașini de măcinare a rulourilor compuse, cum ...
Vezi detaliiNo.3, Xinghe Road, Parcul industrial Zhaxi, districtul Chongchuan, Nantong, provincia Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Toate drepturile rezervate

