


Cat:Mașină de frezare cu rulouri CNC
Mașină de frezare cu inel Roll CNC
Am acumulat experiență bogată în procesarea și utilizarea rulourilor de rebar și am efectuat o analiză aprofundată și cercetări asupra tehnologiei ...
Vezi detalii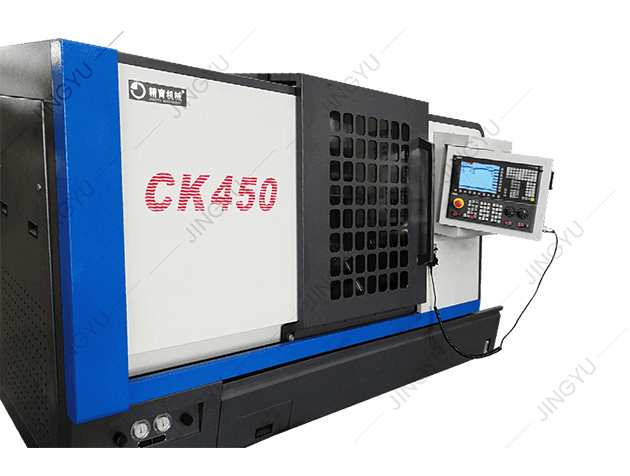
Între centre se află o rolă de lucru de nouă tone, iar foaia de lucru solicită tăierea unei chei de jurnal uzate plus patru găuri filetate pe partea de capăt. La un strung numai cu scule statice, acel rol trebuie să fie descărcat, mutat la o mașină de frezat, re-mandrinat, indicat, prelucrat, apoi adus înapoi și restabilit pentru trecerea de finisare. În majoritatea magazinelor de rulouri, acel ocol consumă o tură completă.
O unealtă condusă, pe care comerțul o numește și unealtă activă, elimină ocolul. Este un suport motorizat care acceptă scule de tăiere rotative și le acționează de la turelă sau de la stâlpul sculei, astfel încât frezarea, găurirea, filetarea și canelura au loc pe aceeași mașină care întoarce rola, în aceeași configurație, fără a pierde datele. Răspunsul scurt: dacă munca dvs. de rulare include în mod regulat caneluri, neplate, găuri de ulei, modele de față de capăt sau caneluri laminate, o stație condusă își rambursează costul în mod normal în câteva zeci de lucrări. Răspunsul lung este despre cuplu, potrivirea interfeței și dimensionarea stației în funcție de caracteristică, mai degrabă decât de broșură.
Un suport static prinde o inserție sau un burghiu și îl ține nemișcat. Fiecare mișcare de tăiere vine de la axul piesei de prelucrat, astfel încât mașina poate genera doar suprafețe de revoluție: diametre, umeri, fețe, teșituri și raze. Pentru un strung cu role care rămâne nucleul muncii, iar sculele acționate nu schimbă nimic în acest sens.
O unealtă antrenată adaugă o mișcare de rotație independentă la unealta. În interiorul suportului, un tren de viteze - sau la modelele cu cote mai mari un set teșit sau planetar - transformă un colț sau arbore într-un raport fix cu un arbore de antrenare din turelă. Această singură adăugare schimbă ceea ce poate face mașina:
Acest ultim punct determină economia. De fiecare dată când o rolă părăsește strungul și revine, cineva trebuie să-l strângă din nou, să reindice curgerea și să atingă din nou sculele. Pe o rolă de cinci tone, care se măsoară în ore.
Interfața decide ce poți cumpăra de fapt. Scaunele VDI 30 și VDI 40 domină strungurile de dimensiuni medii; BMT 45, 55 și 65 sunt obișnuite la mașinile mai grele și transportă mai mult cuplu, deoarece cuplajul de antrenare este mai mare. Capto C5 și C6 și HSK-T apar acolo unde schimbările repetabile ale sculei contează mai mult decât cuplul de vârf. Înainte de a specifica un suport, confirmați trei numere: dimensiunea scaunului, raportul de antrenare al stației și viteza maximă a axului pe care o permite mașina cu sculele active cuplate. La multe strunguri acel tavan se află cu mult sub viteza de viraj.
Uneltele conduse nu sunt răspunsul la fiecare caracteristică. Tabelul de mai jos este cel mai rapid mod de a decide stație cu stație.
| Operațiunea | Suport static | Unealtă condusă | Nută practică |
|---|---|---|---|
| strunjire OD, fațare, teșire | Da | Nu este necesar | Rotația axului generează suprafața |
| Canal de cheie într-un jurnal de rulare | Nu | Da | Cutter rotativ plus axa C blocată |
| Față plată sau cheie pe un jurnal | Nu | Da | Suport radial; Axa Y numai dacă este decalată față de centru |
| Cercul cu șuruburi sau găurile filetate pe partea de capăt | Nu | Da | Suport axial, indexare axa C, filetare rigidă |
| Ulei radial sau orificii de răcire | Nu | Da | Lichidul de răcire prin scule face diferența |
| Treceți caneluri și nervuri pe rolele de bar | Nu | Da | Mașină de crestat la volum dedicată |
Citiți-l mai degrabă ca pe un filtru decât ca pe o regulă. Dacă o caracteristică crește din propria rotație a rolei, un suport static este mai ieftin, mai rigid și mai ușor de întreținut. Dacă nu, o stație condusă este singura modalitate de a menține rola pe mașină.
Cuplul la unealtă decide dacă o stație este utilizabilă și nu este același cu valoarea nominală a motorului de pe fișa de specificații. O stație VDI 30 livrează în mod obișnuit 15 până la 30 Nm la manșon; o stație BMT 55 sau 65 cu o reducere de 2:1 poate livra 60 până la 120 Nm, în funcție de constructor. Cuplul utilizabil scade pe măsură ce viteza crește, deoarece raportul este fix, astfel încât o stație care taie confortabil la 1.500 rpm poate bloca la 5.000 rpm în același material.
Materialele rulante fac acest beton. Un jurnal moale de oțel 45# mașină ușor; o carcasă de 60 HRC călită prin inducție nu. Suprafețele rulourilor întărite sunt de obicei turnate cu inserții ceramice sau CBN, sau șlefuite, mai degrabă decât frezate, așa că verificați dacă caracteristica pe care intenționați să o frezați se află în zona întărită sau numai în zona mai moale și în zona de capăt.
Burghiile cu diametru mic și frezele cu capat cu caracteristici adânci au nevoie de lichid de răcire prin sculă, de obicei 20 până la 40 bar, livrat prin suport, mai degrabă decât pulverizat la tăiere. Evacuarea așchiilor este cealaltă jumătate: un suport radial care lucrează în apropierea repausului stabil are un spațiu liber limitat, iar un suport cu rază lungă care rezolvă problema atingerii reintroduce adesea vibrații la aceeași viteză.
Două verificări de acceptare înainte ca un suport să intre în producție: curgere totală indicată la 50 mm de fața suportului, în mod ideal 0,01 mm sau mai bine și echilibrare la G2,5 la viteza maximă a sculei active. Ambele sunt ieftine de verificat și scumpe de descoperit mai târziu.
Cea mai clară modalitate de a justifica o stație condusă este stabilirea prețului alternativei. Tabelul de mai jos folosește o rolă de lucru de dimensiuni medii, cu o cană de cheie și patru găuri filetate la capăt, comparând o stație live pe strung cu cele două rute pe care se îndreaptă majoritatea magazinelor.
Timp de configurare per rolă, minute
Sculă antrenată pe strung - 12 min
Dispunerea manuală și șlefuire - 95 min
Al doilea traseu al mașinii - 165 min
Decalajul nu este doar forța de muncă. Traseul în afara strungului adaugă riscuri de manipulare, deoarece slingurile, stivuitoarele și re-mandrinarea sunt locurile în care rulourile ridică lovituri și unde se pierde concentricitatea. Există și un cost de programare: o mașină de frezat suficient de mare pentru o rolă de cinci tone este de obicei ocupată, așa că rola așteaptă la coadă înainte de a aștepta un operator.
Cele mai frecvente greșeli de specificare tind să se repete:
Alegerea suportului urmează mașina, nu invers. Un strung rulant cu un pat rigid, un contrapunt greu și o axă C blocată este ceea ce face ca o stație sub tensiune să fie productivă; același suport pe un strung ușor va zvâcni cu mult înainte de a atinge cuplul nominal. Când specificați o mașină, enumerați caracteristicile care trebuie tăiate într-o singură configurație, apoi reveniți la numărul de stații live, orientarea și cuplul lor.
 Strung CNC din seria CK84 pentru strunjirea cu role grele Strungurile cu role CK84 de mare capacitate cu control Siemens 828D, ghidaje rigide și ax de 90 kW se potrivesc prelucrării cu o singură configurație a rolelor mari înainte de crestarea dedicată. Vizualizare produs →
Pentru modelele de trecere, nervurile și canelurile semilunare de pe rolele de bară și de secțiune, mașinile de frezat și crestat dedicate rămân mai productive odată ce volumul le justifică, deoarece indexează rola și freza împreună în loc să se bazeze pe o singură stație de turelă.
Un suport antrenat este un ansamblu cu angrenaj care rulează cu mii de rotații pe minut într-un mediu murdar. Durata sa de viață depinde de trei obiceiuri: menținerea cuplajului de antrenare curat și ușor uns, verificarea curgerii după orice impact și înlocuirea colțurilor și garniturilor înainte ca uzura să apară la finisarea suprafeței. O stație care începe să producă conicitate sau zbârcire raportează de obicei un colț uzat sau un cuplaj de antrenare ciobit, nu o defecțiune a mașinii.
 Piese de schimb pentru mașini de frezat CNC Crescent Groove Frezele din carbură și PCD, suporturile de frezat, blocurile de susținere din bronz și dispozitivele de fixare ajută la menținerea mașinilor de frezat CNC cu canelură semilună precise și reduc timpul de nefuncționare cauzat de uzură. Vizualizare produs →
Disponibilitatea pieselor de schimb merită verificată înainte de cumpărare și nu după. Clemele, butoanele de reținere, cheile de antrenare și seturile de viteze sunt piesele care defectează mai întâi, iar un suport care nu poate fi reparat local devine mai degrabă deșeuri decât o unealtă. Deoarece sistemul de acționare guvernează precizia de poziționare la fel de mult ca și mecanicii, merită de asemenea înțeles modul în care sistemul CNC gestionează indexarea axei C înainte de a vă angaja la o specificație.
Uneltele conduse sunt o meserie simplă. Costă mai mult decât un suport static, au nevoie de lichid de răcire și de cuplul pe care trebuie să-l furnizeze mașina și câștigă acea investiție doar acolo unde o caracteristică nu poate fi activată. Într-un atelier de rulouri, aceste caracteristici sunt previzibile: caneluri de cheie, plane, găuri frontale, pasaje radiale de ulei și caneluri de trecere. Numărați câte apar într-o lună obișnuită, prețuiți manipularea pe care o faceți în prezent pentru a le ajunge și, de obicei, decizia ia de la sine. Acolo unde sculele acționate nu se potrivesc, sculele statice câștigă în continuare din punct de vedere al rigidității, costurilor și simplității și nu există niciun motiv să le forțezi. Pentru magazinele care cumpără o mașină mai degrabă decât un suport, începeți de la echipamente de prelucrare cu role care se potrivește cu dimensiunile rolelor pe care le procesați de fapt, apoi specificați stațiile în funcție de caracteristicile cerute de aceste role.

Am acumulat experiență bogată în procesarea și utilizarea rulourilor de rebar și am efectuat o analiză aprofundată și cercetări asupra tehnologiei ...
Vezi detalii
Având în vedere problemele de procesare a rulourilor de oțel de mare viteză, mașina de frezare XK8450 CNC este un nou tip de mașini -unelte de proc...
Vezi detalii
Având în vedere problemele procesării rulourilor de oțel de mare viteză, mașina de frezare a rulourilor XK8450 CNC este un nou tip de mașini-unelte...
Vezi detalii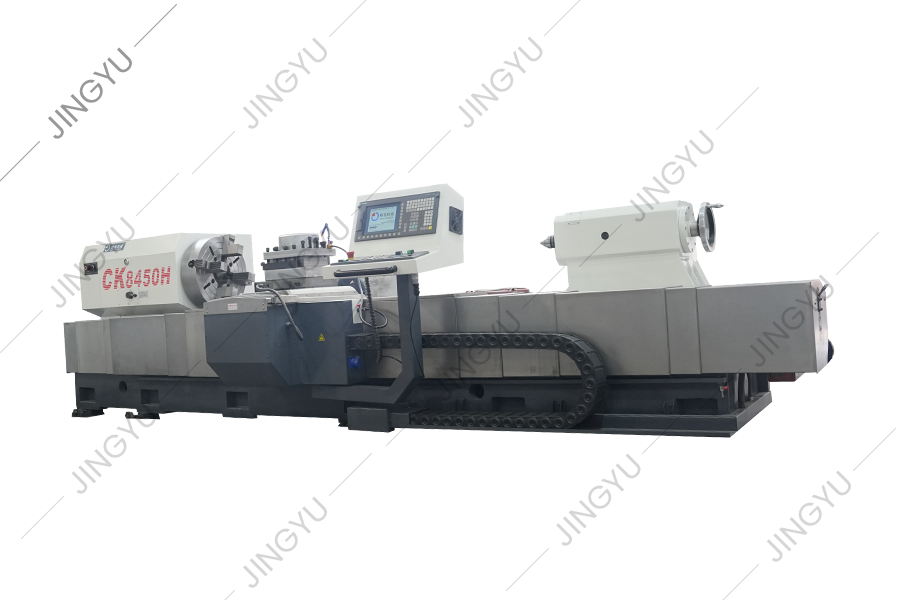
Această serie de mașini -unelte este utilizată în principal pentru a trece și procesa rulourile. De asemenea, poate transforma cercul exterior și s...
Vezi detalii
CK8465H CNC ROLL STRATHE pat adoptă o structură de ghidare liniară liniară de 2 3, adică două șine de ghidare dreptunghiulare aranjate orizontal pe...
Vezi detalii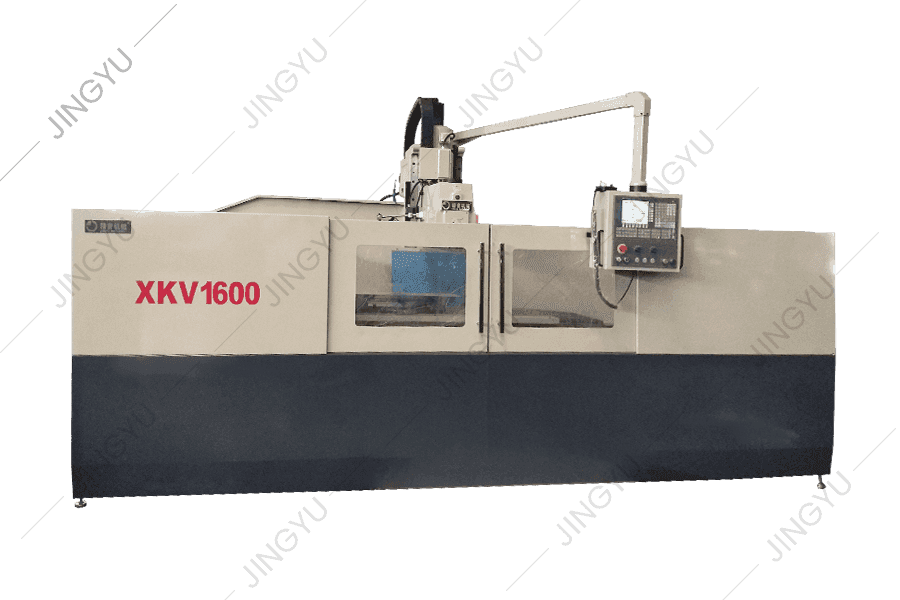
Mașina de frezat consolidată cu CNC adoptă o cutie cu fusuri cu garnitură completă, iar partea de transmisie a axului adoptă angrenaje cu precizie ...
Vezi detalii
Această mașină -unelte este un nou tip de mașini -unelte CNC Roll Grooving dezvoltat pe baza seriei de mașini de frezare a rolelor CNC a companiei ...
Vezi detalii
Mașina de gravură CNC Roll este potrivită pentru procesarea diverselor marcaje ale feței de la capătul rulantului. Prin software -ul de editare aut...
Vezi detalii
Această serie oferă în principal piese de uzură comună pentru strunguri CNC Roll, cum ar fi lame CBN, lame PCD, chuctașe, șuruburi, etc.
Vezi detalii
Această serie oferă în principal piese de uzură comună pentru mașini de măcinare a inelului CNC TC și mașini de măcinare a rulourilor compuse, cum ...
Vezi detaliiNo.3, Xinghe Road, Parcul industrial Zhaxi, districtul Chongchuan, Nantong, provincia Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Toate drepturile rezervate

