


Cat:Mașină de frezare cu rulouri CNC
Mașină de notare și marcare a CNC
Seria XK9350 CNC Rebar Roll Roll Crescent Mașina de frezare a canelurii este produsul modernizat de tip XK500, care este potrivit pentru prelucrare...
Vezi detalii
Intrați în orice atelier de mașini, iar strungul este calul de lucru care transformă bara brută în arbori, bucșe și componente de dimensiuni precise. Cu toate acestea, diferența dintre o tăietură curată și o piesă de prelucrat casată este rareori despre puterea brută. Este vorba despre metoda. Operarea unui strung în siguranță și cu precizie se reduce la o secvență repetabilă: inspectați mașina, montați în siguranță piesa de prelucrat, setați scula pe centru, selectați o viteză și avans realiste, apoi faceți o primă tăiere controlată. Un nou operator ar trebui să cunoască, de asemenea, oscilația strungului și distanța dintre centre; încercarea de a lucra dincolo de aceste limite provoacă vibrații și defectarea sculei. Stăpânește secvența de bază, iar fiecare operație care urmează – orientare, întoarcere, canelare și despărțire – devine o chestiune de măsurare atentă și ajustări mici.
Înainte de a atinge comenzile, verificați strungul. Confirmați că fălcile mandrinei sunt curate și fără așchii, stâlpul sculei este strâns și căile au o peliculă ușoară de ulei. Asigurați-vă că cheia mandrina este scoasă din mandră înainte de a porni axul. Acest obicei simplu previne cel mai frecvent accident de strung: o cheie de mandrina aruncata din ansamblul rotativ. De asemenea, verificați dacă unealta de tăiere este ascuțită și șlefuită corect pentru material. Verificați nivelul lichidului de răcire dacă mașina folosește lichid de răcire și asigurați-vă că recipientul pentru așchii nu se revarsă. Apoi curățați zona din jurul mașinii. Cârpele libere, uneltele și stocul brut aparțin bancului de lucru, nu patului de strung.
Siguranța la strung nu este o listă de sloganuri; este un set de limite fizice. Purtați ochelari de protecție în orice moment. Nu purtați mănuși, mâneci largi sau bijuterii când axul funcționează. Nu atingeți niciodată o piesă de prelucrat rotativă pentru a îndepărta așchii; opriți axul și folosiți o perie. Țineți mâinile departe de mandrina și zona de tăiere. Dacă o piesă de prelucrat începe să clătenească sau să vibreze, opriți mașina și remediați problema în loc să o împingeți. Nu lăsați niciodată mașina în funcțiune nesupravegheată. Dacă trebuie să verificați finisajul suprafeței sau să inspectați unealta, opriți mai întâi axul. Pentru operatorii care trec de la strungurile manuale la cele CNC, există pericole suplimentare, cum ar fi mișcările rapide programate și schimbarea automată a sculei. Îndrumări practice privind îmbunătățirea siguranței în exploatare la strungurile cu role CNC acoperă aceste situații mai detaliat.
Pentru cele mai multe locuri de muncă, o mandrina cu autocentrare cu trei fălci este cea mai rapidă modalitate de a ține stocul rotund. Asigurați-vă că piesa de prelucrat se așează complet și că fălcile se prind pe o suprafață circulară, nu pe colțuri. Lăsați doar material suficient pentru operație; surplombarea excesivă provoacă deformare și zvâcnire. Pentru arbori lungi, utilizați un centru de contrapunctură sau un suport stabil pentru a sprijini capătul îndepărtat. Pentru semifabricate pătrate sau neregulate, treceți la o mandră independentă cu patru fălci și indicați partea adevărată. Acest lucru adaugă timp de configurare, dar este modalitatea corectă de a ține material nerotund. În aplicațiile cu role grele, piesele de prelucrat sunt adesea prea mari pentru o mandrina standard, motiv pentru care a strung cu rola CNC folosește mandrine și plăci frontale ranforsate proiectate pentru concentricitate ridicată la sarcini grele.
 Fabrica de strunguri de rulare cu ridicata, Furnizori Mașini Nantong Jingyu Co., Ltd. este fabrica de strunguri cu role din China și furnizori de strunguri cu rolă CNC, producând strunguri cu role en-gros de vânzare Vizualizare produs →
Unealta de tăiere trebuie să fie fixată cu vârful exact pe linia centrală a arborelui. Un instrument prea sus se va freca și se va uza; un set de scule prea jos poate provoca zvâcniri sau săpături. Pentru majoritatea operațiunilor de strunjire, unealta ar trebui să se apropie de lucru la un unghi lateral de tăiere de aproximativ 90 de grade, cu suficient spațiu în față pentru a evita frecarea. Strângeți ferm stâlpul sculei și efectuați o tăietură de probă înainte de a efectua trecerea completă de prelucrare.
Trei parametri de tăiere interacționează pentru a determina rezultatul: viteza axului, viteza de avans și adâncimea de tăiere. La strunjirea manuală, viteza axului este adesea exprimată ca viteza de tăiere în metri de suprafață pe minut. Vitezele și avansurile mai mari îndepărtează metalul mai repede, dar cresc și căldura și uzura sculelor. Pentru a seta viteza axului, utilizați formula RPM = (viteza de tăiere × 1000) / (π × diametrul piesei de prelucrat). Pentru o bară de oțel moale de 50 mm la 30 m/min, aceasta se ridică la aproximativ 190 RPM. Un punct de pornire sigur pentru oțelul moale cu scule din oțel de mare viteză este o viteză de tăiere de 25–35 de metri pe minut, un avans de 0,1–0,3 milimetri pe rotație și o adâncime între 0,5 și 2,5 milimetri. Tabelul de mai jos oferă valori inițiale conservatoare; reglați în funcție de starea reală a piesei de prelucrat și a sculei.
| Operațiunea | Viteza de taiere (m/min) | Avans (mm/tur) | Adâncimea de tăiere (mm) |
|---|---|---|---|
| Aspre | 25 | 0,20–0,40 | 1,5–2,5 |
| Finisare | 30–40 | 0,05–0,15 | 0,20–0,50 |
Pentru sculele din carbură, vitezele de tăiere pot fi de două până la trei ori mai mari. Punctul important este să începeți conservator, să ascultați sunetul tăieturii și să creșteți parametrii numai atunci când mașina și unealta sunt stabile.
Confruntare produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
Strunjirea dreaptă reduce diametrul piesei de prelucrat pe o lungime. Folosiți o unealtă de rotire din dreapta și alimentați-o de la capătul contrapuntului către cap, cu excepția cazului în care tăiați până la un umăr. Luați adâncimea de tăiere din diametru și verificați diametrul cu șublere sau un micrometru după fiecare trecere pentru a evita piesele subdimensionate sau supradimensionate. Lichidul de tăiere trebuie aplicat în mod constant pe muchia de tăiere pentru a elimina căldura și pentru a îmbunătăți finisarea suprafeței.
Pentru caneluri, setați unealta la lățimea necesară și introduceți-o drept în adâncime. Pentru un umăr, prelucrați mai întâi diametrul mai mare, apoi diametrul mai mic și îndreptați colțul cu o unealtă mică. Despărțirea folosește o lamă îngustă alimentată radial la o viteză mică, cu mult lichid de tăiere. În fiecare caz, reduceți viteza axului atunci când tăiați suprafețe întrerupte sau caneluri adânci pentru a preveni vibrațiile.
Întoarcerea precisă nu este o presupunere. După o tăiere de probă, opriți axul și măsurați diametrul cu un micrometru exterior sau un șubler. Comparați măsurarea cu ținta, apoi utilizați gulerul micrometru cu glisare încrucișată pentru a adăuga sau a reduce adâncimea. Când vă apropiați de dimensiunea finală, faceți o trecere foarte ușoară și măsurați din nou. Dacă piesa este mai mare la un capăt decât celălalt, contrapunctul este aliniat greșit; reglați decalajul contrapuntului și faceți o altă tăietură. Amintiți-vă că o parte proaspăt tăiată se poate extinde din cauza căldurii de tăiere; dacă aveți nevoie de o toleranță strânsă, lăsați piesa să se răcească la temperatura camerei înainte de măsurarea finală. La strungurile CNC se aplică aceleași principii, dar mașina folosește decalaje programate de scule pentru a face corectări de dimensiune automat.
Pe un strung manual, fiecare decizie are loc în timp real: operatorul setează viteza, mișcă căruciorul și citește cadranul. Un strung CNC transferă o mare parte din această responsabilitate în program. Operatorul încă montează piesa de prelucrat, stabilește decalajele sculei și efectuează inspecția primei piese, dar mașina controlează în mod constant traseul de tăiere, avansul și viteza axului. Acest lucru este deosebit de valoros pentru profile complexe și loturi repetitive. Pentru magazinele care transformă role mari sau grele, un strung CNC de înaltă precizie poate prelucra contururi care ar necesita mai multe operații manuale și unelte de formare dedicate. CNC permite, de asemenea, sondarea în proces și compensarea automată a sculei, dar aceste caracteristici depind de precizia setării inițiale. Cu toate acestea, înțelegerea operatorului cu privire la fundamentele de tăiere rămâne esențială; un program CNC nu poate repara o inserție plictisitoare, o piesă de prelucrat nesigură sau un offset prost.
Operarea unui strung nu este o singură abilitate, ci un lanț de decizii mici. Începeți cu o mașină curată și o unealtă ascuțită, țineți piesa de prelucrat rigid, alegeți viteze sensibile și măsurați la fiecare pas. Indiferent dacă utilizați o mașină manuală sau un model CNC, acele elemente fundamentale decid dacă produceți piese bune sau deșeuri. Pentru operatorii și inginerii de instalații care doresc să compare opțiunile de mașini, informațiile despre produs pe Nantong Jingyu Machinery oferă un punct de plecare practic pentru evaluarea strungurilor cu role, polizoarelor și mașinilor de frezat.

Seria XK9350 CNC Rebar Roll Roll Crescent Mașina de frezare a canelurii este produsul modernizat de tip XK500, care este potrivit pentru prelucrare...
Vezi detalii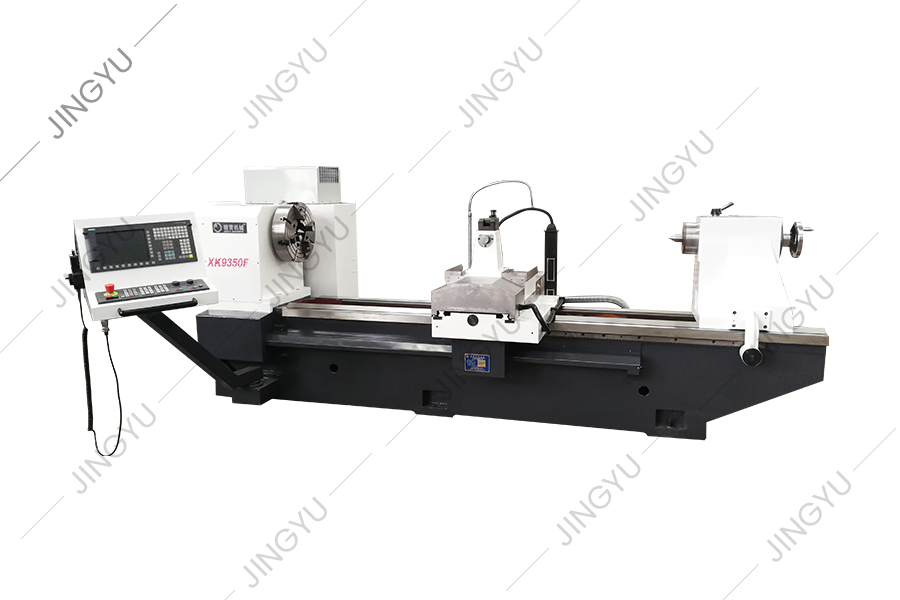
Seria XK9350 CNC Rebar Roll Roll Crescent Mașina de frezare a canelurii este produsul modernizat de tip XK500, care este potrivit pentru prelucrare...
Vezi detalii
Având în vedere problemele de procesare a rulourilor de oțel de mare viteză, mașina de frezare XK8450 CNC este un nou tip de mașini -unelte de proc...
Vezi detalii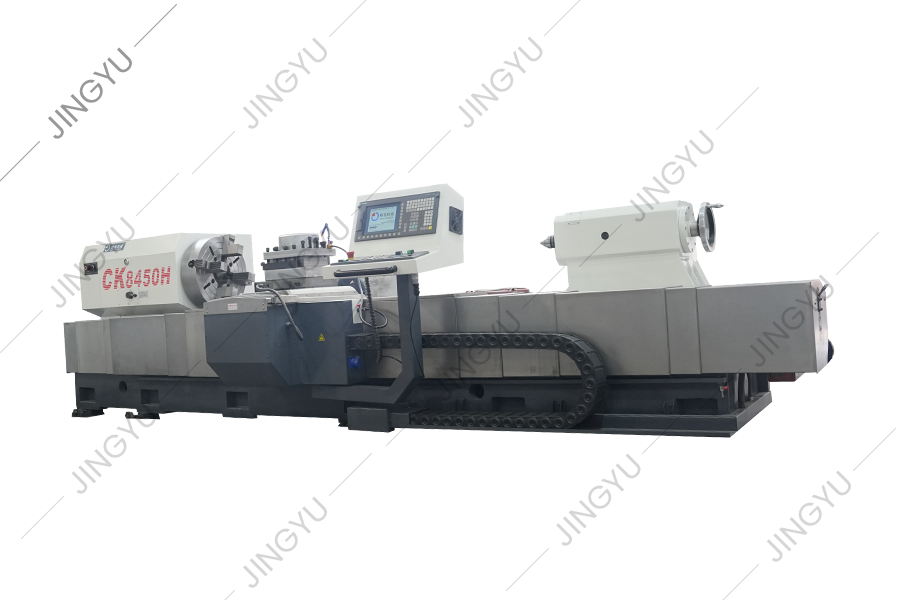
Această serie de mașini -unelte este utilizată în principal pentru a trece și procesa rulourile. De asemenea, poate transforma cercul exterior și s...
Vezi detalii
CK8465H CNC ROLL STRATHE pat adoptă o structură de ghidare liniară liniară de 2 3, adică două șine de ghidare dreptunghiulare aranjate orizontal pe...
Vezi detalii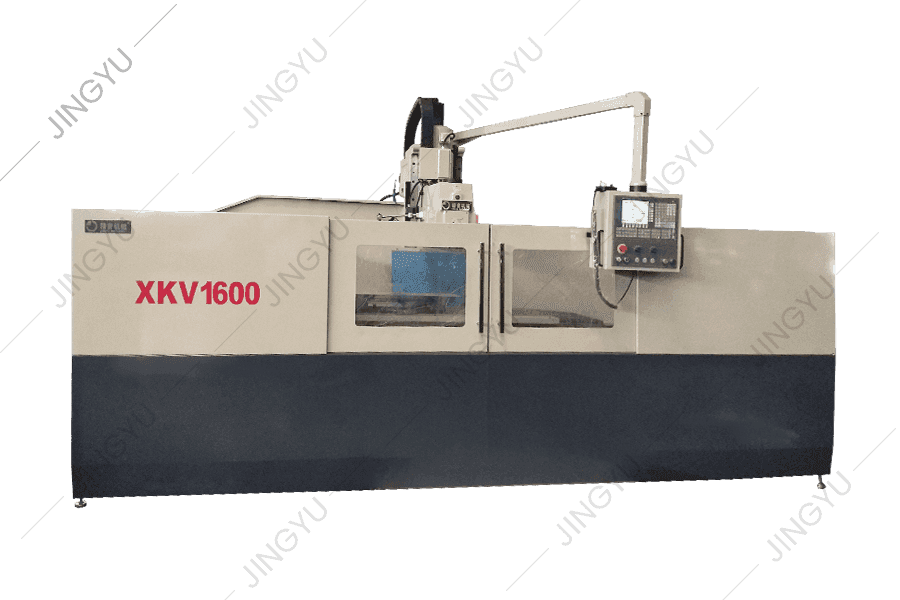
Mașina de frezat consolidată cu CNC adoptă o cutie cu fusuri cu garnitură completă, iar partea de transmisie a axului adoptă angrenaje cu precizie ...
Vezi detalii
Toate cele trei axe ale mașinii sunt șuruburi cu bilă de 50 × P3 P3 Spațiu de lucru cu accident vascular cerebral mare (1800mm vertical × 700mm ...
Vezi detalii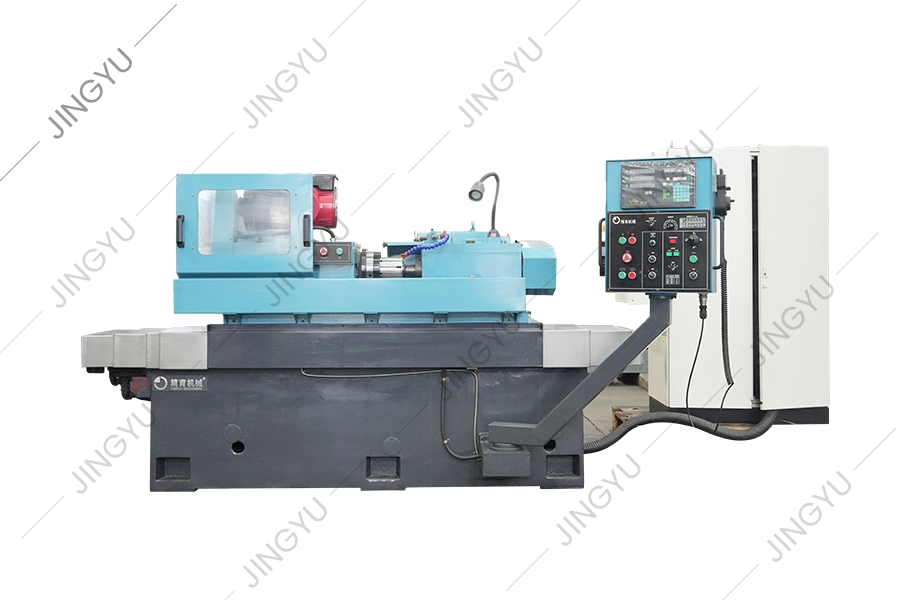
Inelul de rulare care formează polizor este utilizat în principal pentru măcinarea inelelor de role de carbură de tungsten pentru producția de tije...
Vezi detalii
Această serie este în principal pentru mașinile de frezare a canelurii CNC Crescent pentru a oferi piese comune, cum ar fi suporturi de instrumente...
Vezi detalii
Această serie oferă în principal piese de uzură comună pentru mașini de măcinare a inelului CNC TC și mașini de măcinare a rulourilor compuse, cum ...
Vezi detaliiNo.3, Xinghe Road, Parcul industrial Zhaxi, districtul Chongchuan, Nantong, provincia Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Toate drepturile rezervate

