


Cat:Mașină de frezare cu rulouri CNC
Mașină automată de frezare a rulourilor CNC
Având în vedere problemele procesării rulourilor de oțel de mare viteză, mașina de frezare a rulourilor XK8450 CNC este un nou tip de mașini-unelte...
Vezi detalii
Un centru de service din oțel care are nevoie de 600 de arbori identici, fiecare răsucit la o toleranță de diametru de ± 0,01 mm, se confruntă cu o decizie simplă: să aveți încredere în judecata mai multor mașini calificați și să acceptați variația de la piesă la piesă sau să puneți lucrarea pe o mașină de strung CNC și să lăsați un program să păstreze dimensiunea pentru întreaga tură. Răspunsul scurt la întrebare este următorul: o mașină de strung CNC este o mașină de strunjire controlată de computer care rotește o piesă de prelucrat în jurul propriei axe, în timp ce o unealtă de tăiere fixă urmează trasee programate pentru a îndepărta materialul. Acest aranjament, o piesă rotativă și o unealtă staționară, este cunoscut sub numele de strunjire și rămâne cel mai eficient mod de a produce componente rotunde, cum ar fi arbori, discuri, bucșe, manșoane și, în industria grea, role de freza care cântăresc câteva tone.
CNC înseamnă Control numeric computerizat. Pe un strung, piesa de prelucrat este strânsă într-o mandră sau clemă pe ax și rotită la o viteză programată, în timp ce unealta de tăiere este alimentată de-a lungul a două axe primare: X, care controlează diametrul și Z, care controlează lungimea. Mașina execută un program de piese, de obicei scris în cod G, iar servomotoarele cu feedback de poziție mută unealta la coordonate rezolvate la sutimi sau chiar miimi de milimetru.
Detaliul definitoriu este ceea ce se rotește. Pe un strung piesa de prelucrat se rotește; pe o mașină de frezat unealta se învârte. Această divizie explică de ce strungurile dețin piața de piese rotunde, iar morile domină piesele prismatice. Mașinile moderne estompează puțin linia: adăugarea sculelor active și a unei axe C la ax creează un strung de frezat care poate găuri găuri transversale, tăia plăci și freza profile hexagonale fără a îndepărta piesa din mandrina.
Tehnologia în sine este matură. Controlul numeric a apărut în anii 1950 și controlul computerizat s-a răspândit prin anii 1970 și 1980; ceea ce s-a schimbat de atunci este costul, gradul de utilizare al controlului și fiabilitatea componentelor de feedback. Rezultatul este că magazinele de aproape orice dimensiune rulează acum strunguri CNC ore întregi, cu un operator care urmărește mai multe mașini.
Fiecare strung CNC, de la o unitate compactă de banc până la un strung cu role de treizeci de tone, este asamblat din aceleași grupuri de miez:
O singură mașină acoperă majoritatea lucrărilor de strunjire, deoarece turela schimbă uneltele automat, iar glisierele pot urma orice cale programată. Operatiile standard sunt:
Un strung cu 2 axe, care se deplasează doar pe X și Z, se ocupă de majoritatea lucrărilor de strunjire. Adăugarea sculelor active și a unei axe C produce o mașină de frezat-turnire cu 3 axe, capabilă să găurize și să frezeze încrucișat. Un sub-ax mută piesa pe un al doilea ax pentru lucru în spate, iar configurațiile cu patru sau mai multe axe permit tăierea simultană cu mai multe scule pentru lucrări mari.
Strungurile orizontale sunt aspectul implicit. Strungurile verticale, unde axul este orientat în sus și piesa se află plat pe o masă rotativă, se potrivesc cu discuri mari și grele, cum ar fi flanșe, volante și rotoare de frână, deoarece gravitația așează piesa în loc să-și atârne toată greutatea de fălcile mandrinei.
La capătul greu, mașinile sunt construite mai degrabă în jurul piesei de prelucrat decât în jurul catalogului. Strungurile orizontale de mare capacitate perechează oscilații măsurate în sute de milimetri cu distanțe între centre de 3.500 mm și mai mult, paturi turnate masive și suporturi stabile care transportă piese de prelucrat cântărind câteva tone. Mașinile din această clasă există deoarece un strung standard, oricât de precis, nu a fost niciodată suficient de rigid pentru tăieturile pe care le solicită forjarile mari.
 Strungă de strunjire cu role CNC pentru sarcini grele Parametrii tehnici Vizualizare produs →
Diferența practică apare în repetabilitate și în locul în care trăiește valoarea: un strung manual recompensează mâinile operatorului, în timp ce un strung CNC recompensează programul și rigiditatea mașinii. Ca regulă generală pentru prelucrarea generală a oțelului, strunjirea manuală calificată se menține în jur de ±0,05 mm, în timp ce un strung CNC sănătos ține ±0,01 mm sau mai bine și o repetă pe numărul piesei 600 la fel de fidel ca și pe numărul piesei 1.
| Aspect | Strung manual | Strung CNC |
|---|---|---|
| Control | Roți de mână, cadrane, judecata operatorului | Program G-code și servomotor |
| Toleranță tipică | Aproximativ ±0,05 mm, dependent de operator | ±0,01 mm sau mai bine, în funcție de mașină |
| Repetabilitate | Variază de la o parte la alta | Consecvent în întregul lot |
| Profiluri complexe | Încet, adesea are nevoie de instrumente de formă | Contururi programate fără scule speciale |
| Dimensiune economică a lotului | Lucrari unice si reparatii | Serii mici până la loturi mari de producție |
| Rolul de operator | Tăiere manuală continuă | Programare, încărcare și monitorizare |
Laminoarele din oțel arată ce trebuie să supraviețuiască un strung de producție. Rolele de lucru și rolele de rezervă își pierd din diametru și dezvoltă modele de uzură care trebuie să fie reîntoarse conform unui program. Rolele de armare au caneluri în formă de semilună și contururile nervurilor care trebuie tăiate din nou cu precizie pe măsură ce se uzează, iar morile de bare rulează inele de rulou care necesită un diametru constant pe toată suprafața inelului.
Nimic din toate acestea nu seamănă cu turnarea în atelier. Aceste piese de prelucrat sunt lungi, grele și grele pentru scule și expun orice mașină cu un pat ușor, motiv pentru care există strunguri CNC specifice rolelor: paturi armate, leagăne supradimensionate, suporturi stabile evaluate în tone și comenzi reglate pentru diametre mari și tăieri lente și puternice. Un strung cu role CNC construit special este configurat exact pentru acest ciclu de funcționare, iar cumpărătorii care compară mașini dedicate pentru inele cu role pot începe cu motivele pentru care un strung cu role CNC și-a câștigat propria categorie.
 Strung CNC de înaltă eficiență Parametrii tehnici Vizualizare produs →
Atunci când aceeași piesă de prelucrat are nevoie și de caneluri frezate, mai degrabă decât strunjirea pură, platformele combinate cu rolă de frezat decupează ambele caracteristici într-o singură configurație, ceea ce contează deoarece reaprinderea unei role de mai multe tone între operații riscă atât precizia, cât și timpul.
Specificațiile înseamnă ceva doar atunci când sunt potrivite cu piesele tale. Lucrați lista de verificare în această ordine:
Siguranța face parte din aceeași listă. Apărarea completă, ușile interblocate și operatorii instruiți ar trebui să facă parte din achiziție, mai degrabă decât o gândire ulterioară, iar cumpărătorii de utilaje cu role pot revizui modul de îmbunătățire a siguranței de funcționare a strungurilor cu role CNC înainte de a pune în funcțiune o mașină grea.
Același raționament se aplică atunci când o piesă necesită atât strunjire, cât și frezare. Un strung de precizie cu role de frezat care efectuează ambele operațiuni într-o singură configurație elimină riscul de aliniere de a muta o componentă grea între mașini și adesea plătește diferența de preț în primul an prin manipulare redusă și mai puține piese respinse.
O mașină de strung CNC se rezumă la trei lucruri care lucrează împreună: un ax care învârte lucrul, glisiere servo-acționate care poziționează sculele staționare fără derive și un control care menține traseul programat de la prima parte la ultima. Alegeți o mașină cu 2 axe pentru piese rotunde simple, adăugați scule sub tensiune atunci când caracteristicile se înmulțesc și treceți la platforme grele, specifice rolelor, atunci când piesele cântăresc tone și toleranțele încă se citesc în sutimi de milimetru. Potriviți mai întâi mașina cu piesa de prelucrat și broșura în al doilea rând, iar investiția se va întoarce în loturi care ies din mașină de aceeași dimensiune, de fiecare dată.

Având în vedere problemele procesării rulourilor de oțel de mare viteză, mașina de frezare a rulourilor XK8450 CNC este un nou tip de mașini-unelte...
Vezi detalii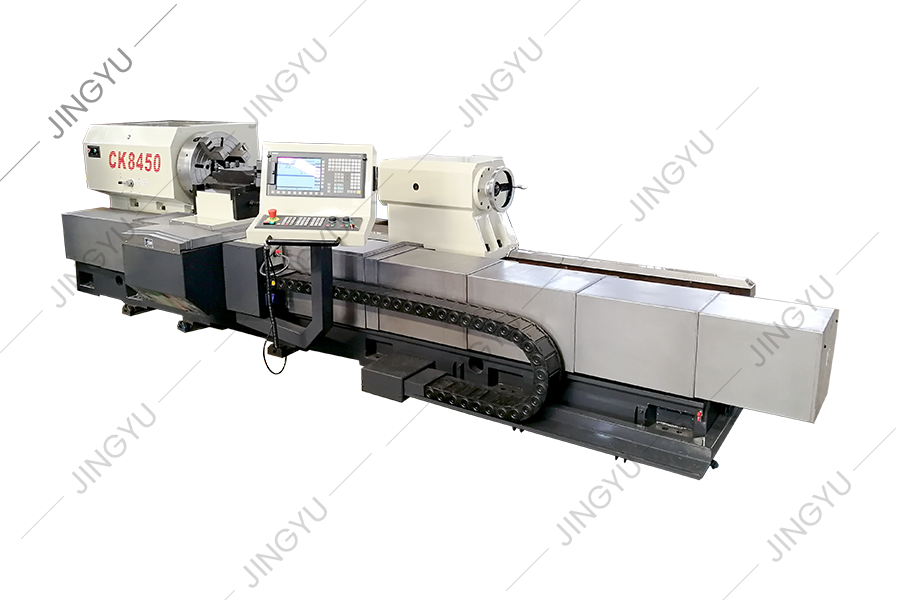
Această serie de mașini -unelte este utilizată în principal pentru a trece și procesa rulourile. De asemenea, poate transforma cercul exterior și s...
Vezi detalii
CK450 CNC CNC CNC înclinat adoptă sistemul german de control Siemens. Aspectul, sistemul de operare și sistemul de protecție a siguranței mașinii -...
Vezi detalii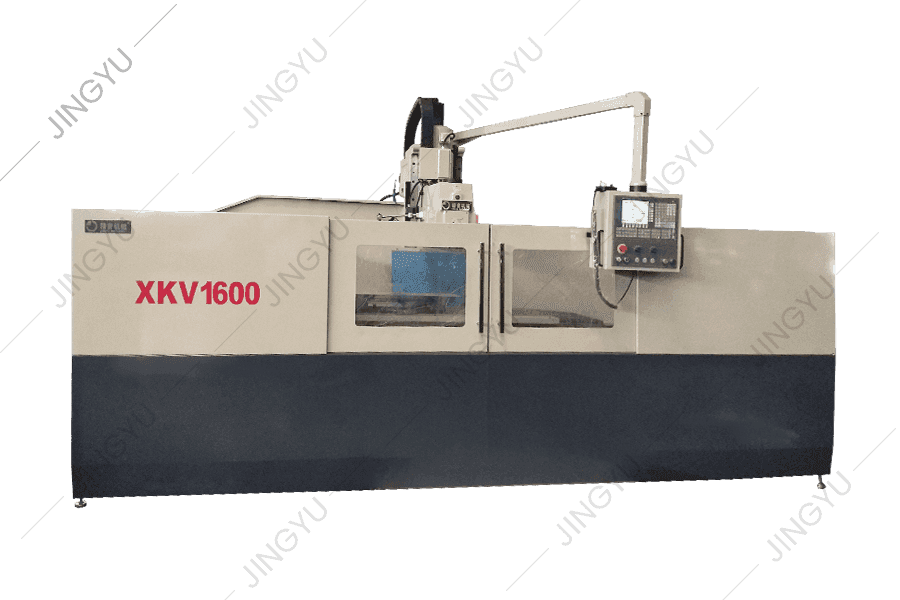
Mașina de frezat consolidată cu CNC adoptă o cutie cu fusuri cu garnitură completă, iar partea de transmisie a axului adoptă angrenaje cu precizie ...
Vezi detalii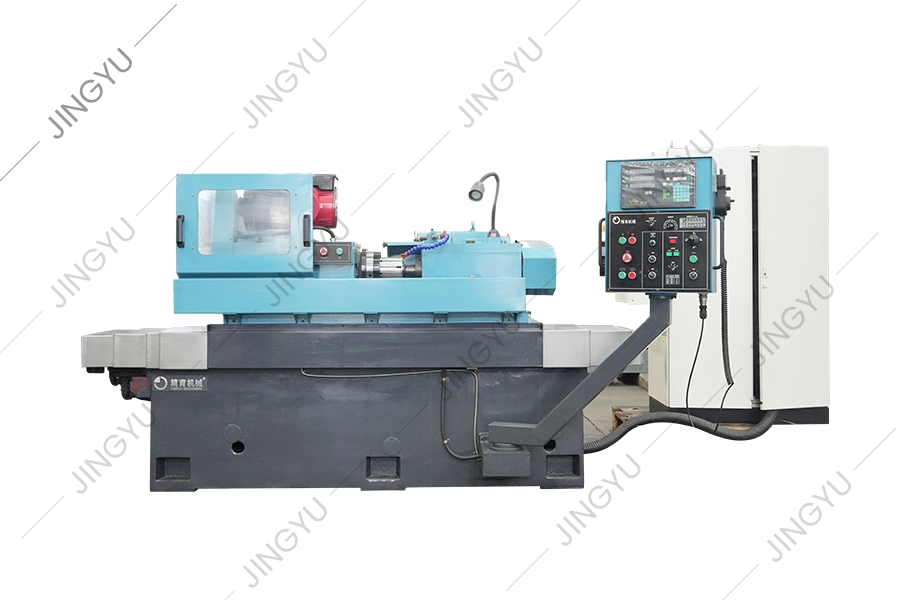
Inelul de rulare care formează polizor este utilizat în principal pentru măcinarea inelelor de role de carbură de tungsten pentru producția de tije...
Vezi detalii
MK8450 ROLINER CNC ROLINER este utilizat în principal pentru măcinarea aspră, măcinarea semi-finish, măcinarea fină și măcinarea non-spark a cercur...
Vezi detalii
Această mașină -unelte este un nou tip de mașini -unelte CNC Roll Grooving dezvoltat pe baza seriei de mașini de frezare a rolelor CNC a companiei ...
Vezi detalii
MX250 este o mașină de pansament standard cu roți cu diamante, folosită pentru formarea și îmbrăcarea roților cu diamante pentru fabricile de oțel ...
Vezi detalii
Această serie oferă în principal piese de uzură comună pentru mașini de măcinare a inelului CNC TC și mașini de măcinare a rulourilor compuse, cum ...
Vezi detalii
De asemenea, furnizăm alte piese de schimb, cum ar fi tăieturi de frezare a plăcilor cu plăci, unelte de slotting, pompe de ulei, motoare, sisteme ...
Vezi detaliiNo.3, Xinghe Road, Parcul industrial Zhaxi, districtul Chongchuan, Nantong, provincia Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Toate drepturile rezervate

